


核心要点
- 炭浸法(CIL,Carbon In Leach)把氰化浸出和活性炭吸附放在同一组槽里同步完成,金一溶解就被炭抓住,损失更少。
- 它和炭浆法(CIP)的区别只有一句话:炭浸是“边浸边吸”,炭浆是“先浸后吸”。两者缩写别搞反,CIL 对 C 是炭浸,CIP 对 P 是炭浆。
- 最合适的矿石是氧化型金矿、品位低至 1 g/t 的贫矿、含泥量大的矿石,以及经过预处理的含砷硫难处理金矿。
- 决定回收率的头号参数是磨矿细度,一般控制在 −200 目占 85%~95%;欠磨金解离不出来,过磨则泥化、药剂和活性炭消耗一起上升。
- 浸出作业的常规控制窗口:矿浆浓度 35%~45%、pH 10~11、氰化钠 0.05%~0.10%、槽内活性炭 10~25 g/L、溶解氧 6~8 mg/L、温度 15~35℃。
- 后端解吸电解有两条路:高温高压(150℃、0.40~0.50 MPa,解吸率 98%~99.8%)适合中大型选厂,常温常压(95℃,解吸效率 >96%)适合中小型选厂。
如果一座金矿的矿石里,金粒细到肉眼几乎看不见、品位只有一两克每吨,而矿体里又混着大量黏土,那么浮选往往抓不住它、重选也回收不了多少——这类矿石的出路通常是氰化浸出。而氰化浸出发展到现在,工业上用得最广的一种组织形式,就是炭浸法(CIL)。
这篇文章不讲空泛概念,而是把金豪矿机在国内外几十个金矿项目里反复验证过的工艺路线、控制参数和设备选型逻辑一次讲清楚:炭浸法的五个工序分别做什么、什么矿石适合用、八个关键参数该控制在什么范围、浸出槽和解吸电解设备怎么选、现场最容易出的六个问题怎么排查。
一、炭浸法(CIL)是什么?一句话说清
炭浸法是在氰化浸出的同时,把活性炭直接加入浸出槽,让“金的溶解”和“金的吸附”在同一组槽内同步进行。矿浆从第一槽流向最后一槽,活性炭则从最后一槽逆流返回第一槽,两个方向相反,形成逆流吸附。
金被氰化物溶解的化学反应(Elsner 反应)是这样的:
4Au + 8NaCN + O₂ + 2H₂O → 4NaAu(CN)₂ + 4NaOH
金在有氧和氰根同时存在的条件下生成金氰络合物 Au(CN)₂⁻ 进入溶液,活性炭再把这个络合物吸附到孔隙表面。所以氰化物、氧气、活性炭三者缺一不可——这也是后面参数控制里,为什么要同时盯住氰化钠浓度、溶解氧和炭浓度。
炭浸法(CIL)和炭浆法(CIP)到底差在哪
这是最容易被混淆的一对概念,很多资料把它们写反。记住一条:CIL 的 L 是 Leach(浸出),CIP 的 P 是 Pulp(矿浆)。
对比项 | 炭浸法 CIL(Carbon In Leach) | 炭浆法 CIP(Carbon In Pulp) |
|---|---|---|
工艺顺序 | 浸出与吸附同时进行 | 先浸出,后进吸附槽加炭 |
设备构成 | 一组槽既浸出又吸附 | 浸出槽 + 单独的吸附槽两组设备 |
已溶金的损失 | 金一溶出即被炭捕获,损失小 | 浸出阶段无炭,存在已溶金被脉石再吸附的风险 |
流程长度 | 较短(金豪同类方案中比炭浆缩短 15%~20%) | 较长 |
含碳质矿石 | 适应性更好,是首选 | 天然有机碳会劫夺已溶金,指标波动大 |
适合什么厂 | 大中小规模通吃,目前主流选择 | 浸出速度快的清洁易浸矿石 |
术语提醒:中文里“炭浆”“炭浸”经常被混着用,甚至同一个项目里两种叫法都有。对外发布时建议统一写法——炭浸法(CIL)= 浸出吸附同槽同步;炭浆法(CIP)= 先浸后吸。金豪官网的金矿炭浸(CIL)与金矿炭浆(CIP)两个方案页,用的就是这套标准命名。
二、炭浸法的五个工序:从原矿到金锭
一套完整的炭浸选厂可以拆成五个工序,前两个是“把金放出来”,中间两个是“把金抓住”,最后一个才是“把金变成金锭”。
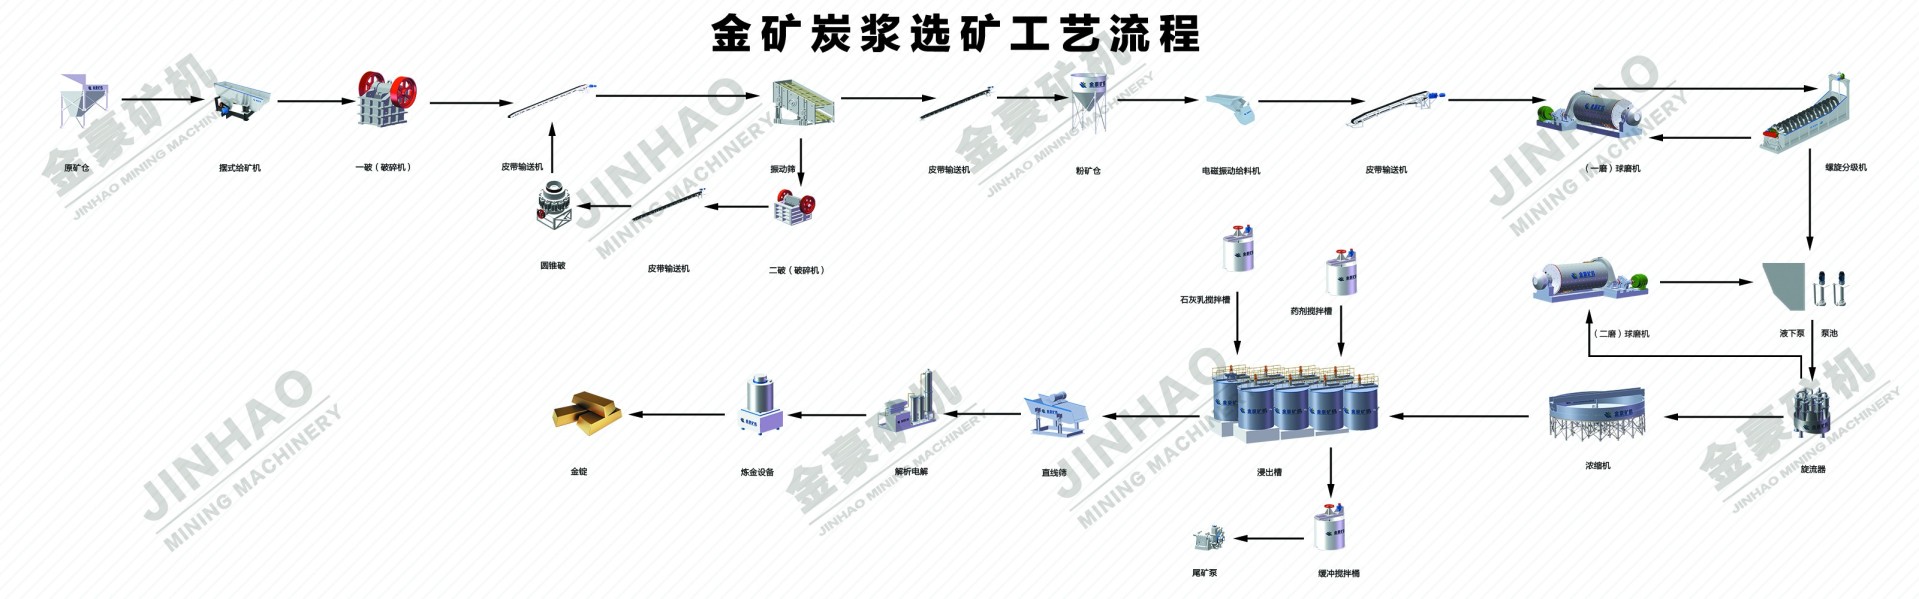
金矿炭浸(CIL)选矿工艺流程图:破碎筛分 → 磨矿分级 → 浓缩调理 → 浸出吸附 → 解吸电解 → 金锭
1. 破碎筛分——把矿石做到磨机能吃的粒度
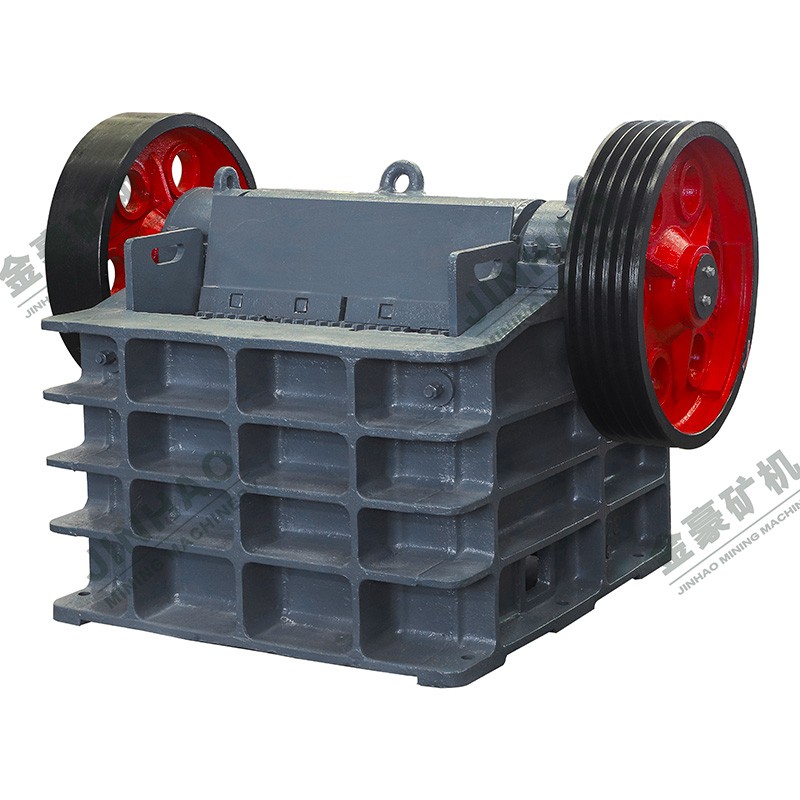
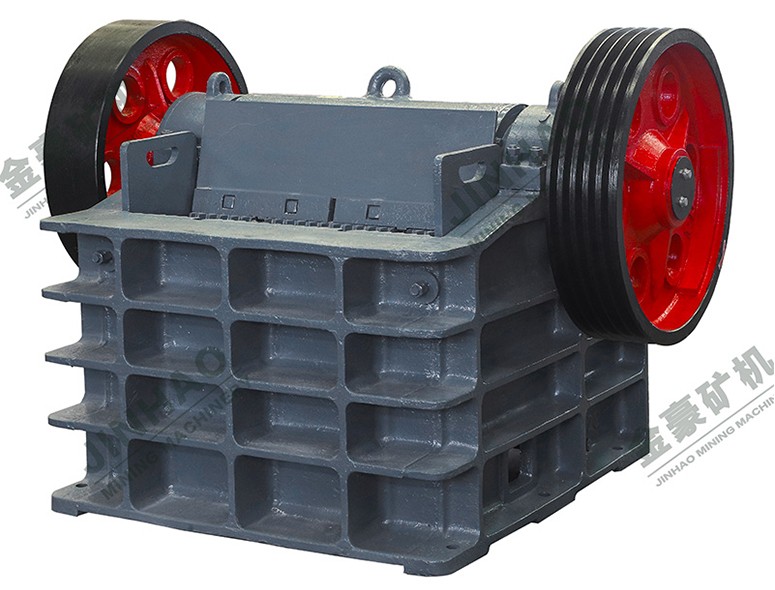
原矿经给矿机送入一段颚式破碎机粗碎,再进入二段圆锥破碎机细碎,中间配振动筛分级,不合格粒级返回圆锥破再碎,形成闭路。两段破碎通常把矿石做到 ≤ 15 mm,三段破碎可做到 ≤ 10 mm。破碎做得越细,磨矿的负荷越轻——这就是选矿厂常说的“多碎少磨”,磨矿是整个选厂能耗最高的环节,把功课提前在破碎段做完,电耗能明显下降。
2. 磨矿分级——决定金能不能“解离”出来
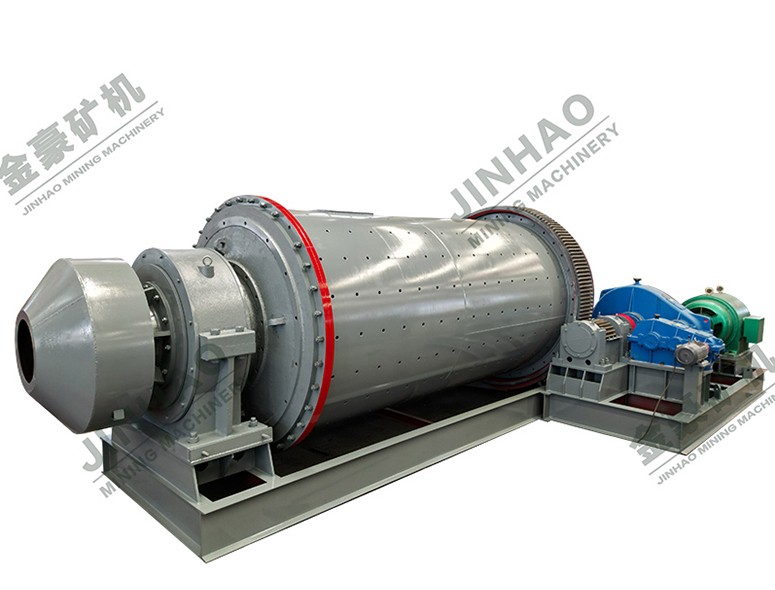
破碎产品进粉矿仓,由电磁振动给料机送入球磨机研磨,配FX型水力旋流器或螺旋分级机形成闭路分级:合格的细粒矿浆溢流进入下一道工序,粗粒返砂回磨机再磨。
这一步的产出指标就是磨矿细度,通常用 −200 目(0.074 mm)的通过率来表示。金粒嵌布越细,需要的细度越高。磨到位的标志不是“越细越好”,而是金矿物的单体解离度够高、同时过粉碎尽量少。
3. 矿浆调理——把化学反应的条件准备好
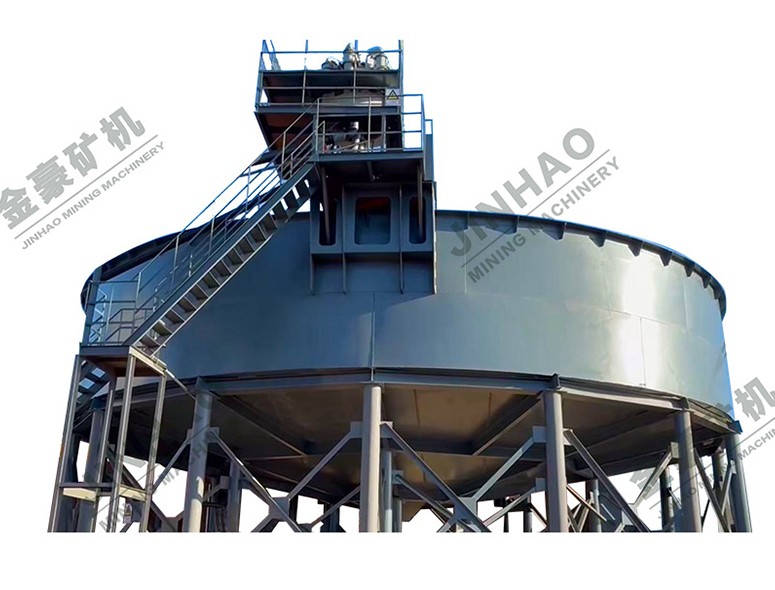
分级溢流先进入浓缩机提高浓度、回收回水,再进入缓冲搅拌槽。同时用石灰乳搅拌槽把矿浆 pH 调到碱性,用药剂搅拌槽加入氰化钠。这一步看起来简单,却是很多选厂指标不稳定的根源——pH 没调好,后面加多少氰化物都白费。
4. 浸出与吸附——炭浸法的核心
调理好的矿浆进入串联的浸出槽,槽内同时进行两件事:氰化钠把金溶解成 Au(CN)₂⁻,活性炭把 Au(CN)₂⁻ 吸附到孔隙里。矿浆向后流、活性炭向前走,形成逆流。
炭浸法的关键操作有三条:一是充气,多点分散充气保证溶解氧;二是串炭,定期把接近饱和的载金炭从第一槽提出、把新炭补进最后一槽;三是隔炭,用隔炭筛把炭留在槽内、只让矿浆通过,配提炭泵完成槽间输送。
5. 解吸电解与冶炼——把金从炭上取下来
载金炭经直线筛与矿浆分离后送入解吸电解系统:先解吸(把金从炭上洗脱进溶液),再电解(把溶液中的金沉积成金泥),金泥经冶炼铸成金锭。解吸完的贫炭经再生后返回浸出槽循环使用。尾矿由渣浆泵送至尾矿处理系统。
工序 | 要解决的问题 | 关键控制点 |
|---|---|---|
1 破碎筛分 | 把矿石降到磨机能处理的粒度 | 最终粒度 ≤15 mm(两段)或 ≤10 mm(三段);闭路返回量稳定 |
2 磨矿分级 | 让金矿物单体解离 | 磨矿细度 −200 目占 85%~95%;分级返砂比与溢流粒度稳定 |
3 矿浆调理 | 备好浸出的化学条件 | 矿浆浓度 35%~45%;pH 10~11;药剂按序加入 |
4 浸出吸附 | 把金溶解并抓到炭上 | 氰化钠 0.05%~0.10%;溶解氧 6~8 mg/L;炭浓度 10~25 g/L;逆流串炭 |
5 解吸电解 | 把金从炭上取出并成锭 | 解吸率、电解回收率;贫炭再生质量;载金炭品位 |
三、炭浸法适合什么矿石?四种适合,三种要慎重
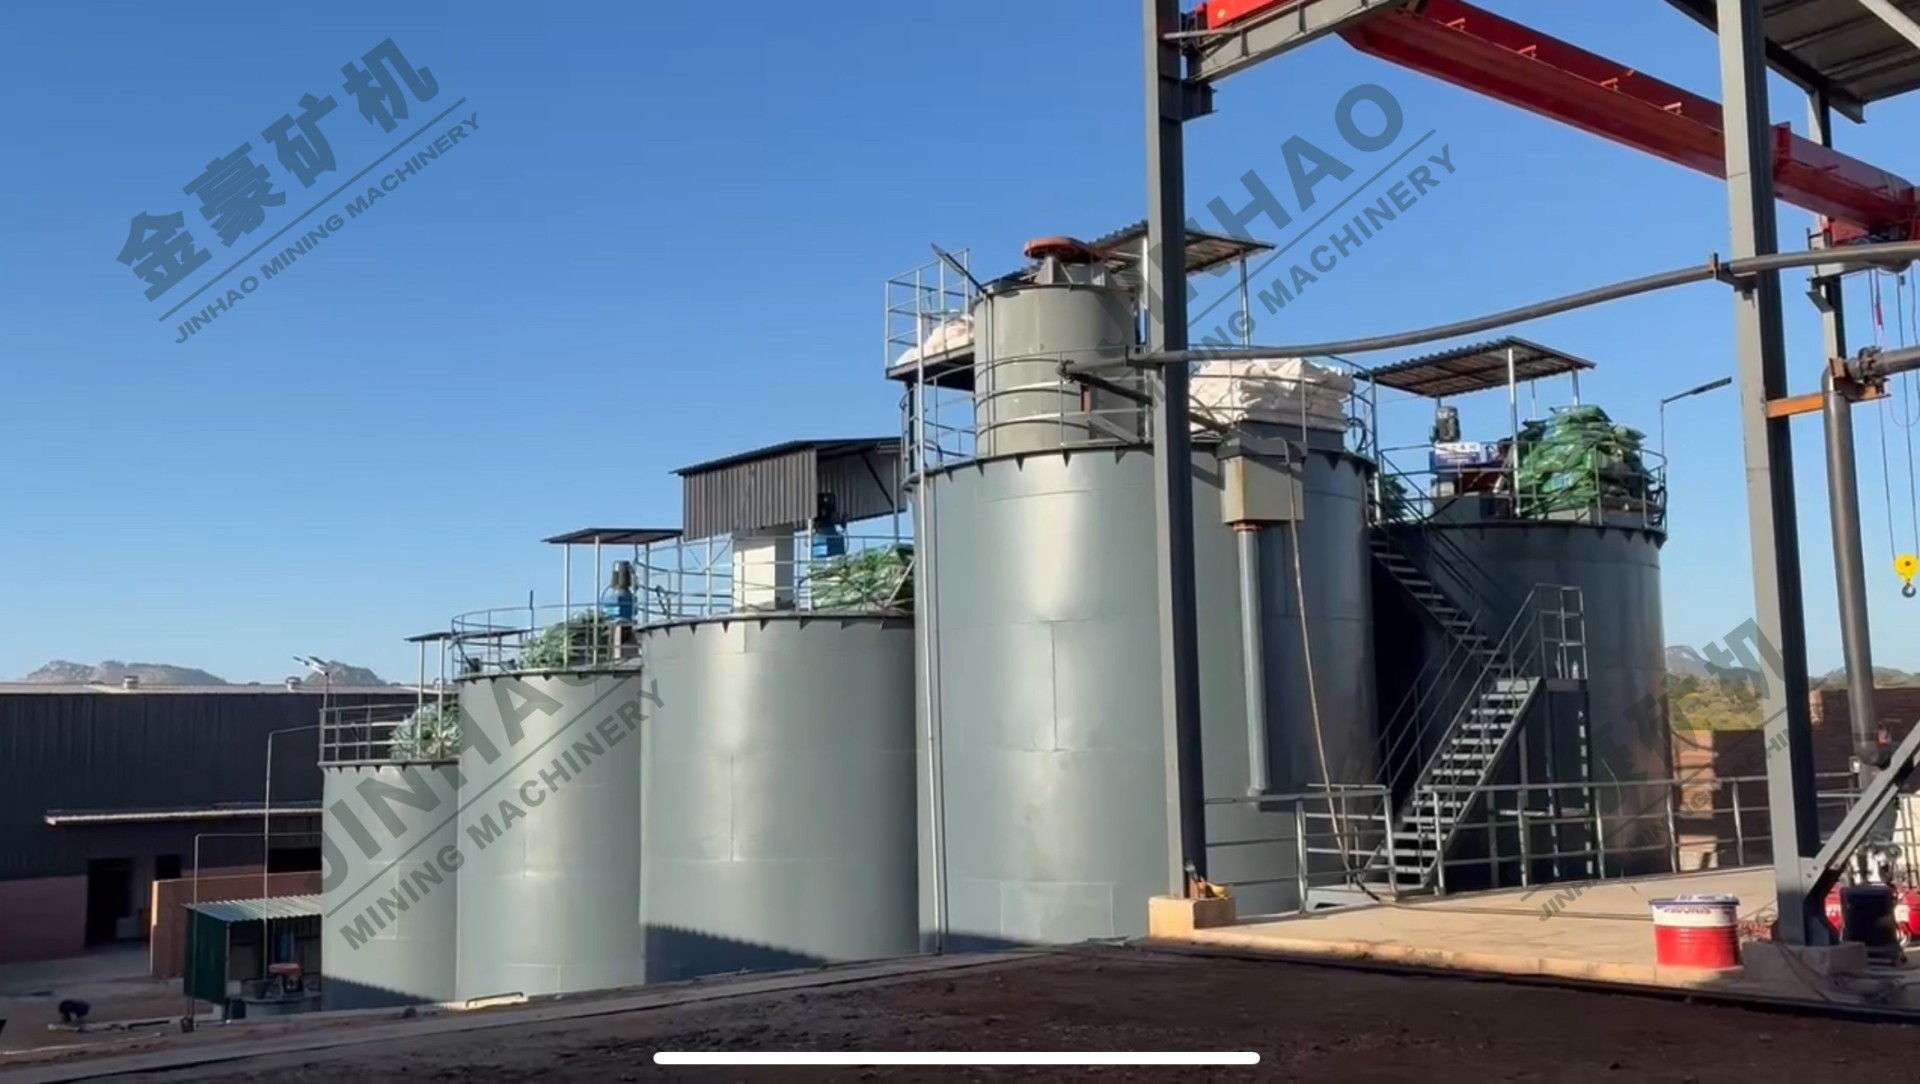
炭浸选厂现场:串联布置的浸出槽组,配套走道平台与槽间管路
矿石类型 | 适配度 | 原因 | 注意事项 |
|---|---|---|---|
氧化型金矿 | ★★★★★ 最合适 | 金多以游离态存在、脉石不吸附金,浸出速度快 | 常规流程即可,重点是磨矿细度 |
低品位金矿(≥1 g/t) | ★★★★★ 很合适 | 处理量大、单位成本被摊薄,回收率仍能保持较高水平 | 需先做经济性测算,确认盈亏平衡品位 |
含泥量大的金矿 | ★★★★ 合适 | 黏土不影响氰化浸出,而浮选和重选会被泥严重干扰 | 适当降低矿浆浓度,加强分级脱泥 |
细粒嵌布原生金矿(0.01~0.1 mm) | ★★★★ 合适 | 细磨后金可解离,浸出能回收浮选难以富集的细粒金 | 必须细磨到位,注意过磨带来的泥化 |
含砷、含硫难处理金矿 | ★★★ 需预处理 | 金被硫化物包裹,直接浸出回收率低 | 先浮选富集再焙烧/生物氧化/加压氧化预处理 |
含碳质(有机碳)金矿 | ★★ 需处理 | 天然有机碳会“劫金”,把已溶的金从溶液里抢走 | 用煤油、柴油等钝化天然碳的活性;炭浸优于炭浆 |
含铜高的金矿 | ★★ 需评估 | 铜矿物大量消耗氰化物,药剂成本显著上升 | 先浮选选出铜精矿,或采用氨氰体系 |
一句话判断:只要金能以游离态或较易解离的形态存在、脉石不大量吸附金,炭浸法就值得优先考虑。反过来,如果金被硫化物紧紧包裹、或者矿石里有大量会“抢金”的有机碳和耗氰的铜矿物,就要先解决这些问题,再谈用不用炭浸。
四、影响炭浸回收率的八个关键参数(含推荐范围)
下表是炭浸厂日常要盯的八个参数。要提醒的是,这些是通用区间,最终取值必须靠矿石可选性试验确定——同样是氧化金矿,不同矿区的浸出动力学可能差一倍。
参数 | 常用范围 | 偏低会怎样 | 偏高会怎样 |
|---|---|---|---|
磨矿细度 | −200 目占 85%~95% | 金解离不充分,被脉石包裹,浸出率上不去 | 过磨泥化,氰化物与活性炭消耗增加,浓缩过滤困难 |
浸出矿浆浓度 | 35%~45%(常用约 40%) | 设备容积被浪费,单位处理量下降 | 矿浆黏度大,充气与炭悬浮变差,浸出速度下降 |
矿浆 pH(石灰乳调节) | 10~11 | 氰化物水解成 HCN 挥发,药剂白烧且不安全 | 石灰过量、管路结垢,影响炭的吸附活性 |
氰化钠浓度 | 0.05%~0.10% | 浸出动力不足,尾部跑高 | 药剂浪费,尾矿除氰成本上升 |
槽内活性炭浓度 | 10~25 g/L(常用 15~20) | 吸附能力不足,溶液中金浓度升高、损失加大 | 炭之间磨损加剧,炭损耗和补炭成本上升 |
溶解氧 | 6~8 mg/L | 金的溶解速度直接受抑,浸出时间被迫拉长 | 过量充气增加能耗,并加速活性炭磨损 |
浸出时间 | 24~36 h(视矿石浸出动力学) | 浸出不完全,回收率不足 | 槽容积与投资增大,边际收益递减 |
矿浆温度 | 15~35℃(最佳 25~30℃) | 低于 15℃ 浸出速度明显下降 | 额外加热增加能耗,需做经济性权衡 |
如果只能优化一个参数,就优化磨矿细度。它是唯一一个既影响浸出率、又影响药剂和活性炭消耗、还影响后端浓缩过滤的“牵一发动全身”的指标。实践中大量“回收率上不去”的案例,根子都在磨矿分级系统——分级效率低、返砂量大、实际细度达不到设计值。
五、炭浸厂核心设备怎么选
5.1 浸出槽:按有效容积和处理量选型号
浸出槽是炭浸厂的心脏,选型逻辑是先算总容积、再定槽数与单槽规格:
总有效容积 = 处理量(t/d)÷ 24 × 浸出时间(h)÷ 矿浆浓度(%)× 矿浆密度系数
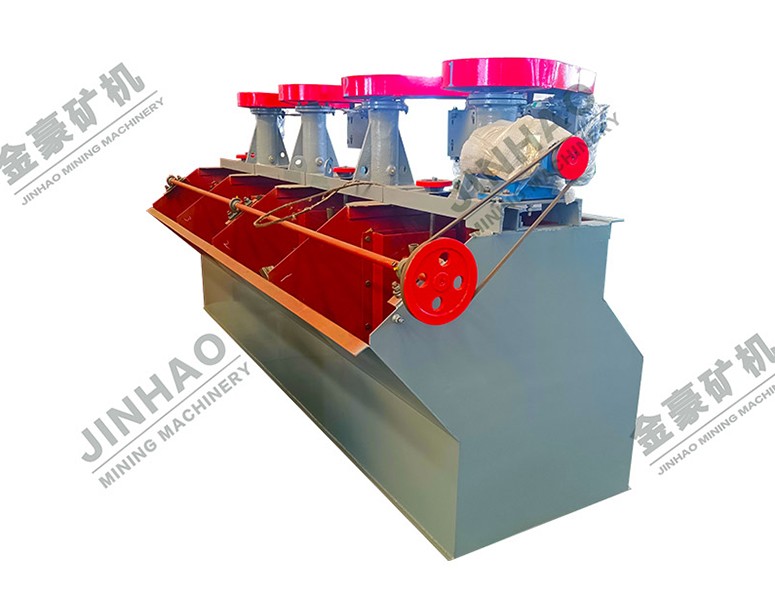
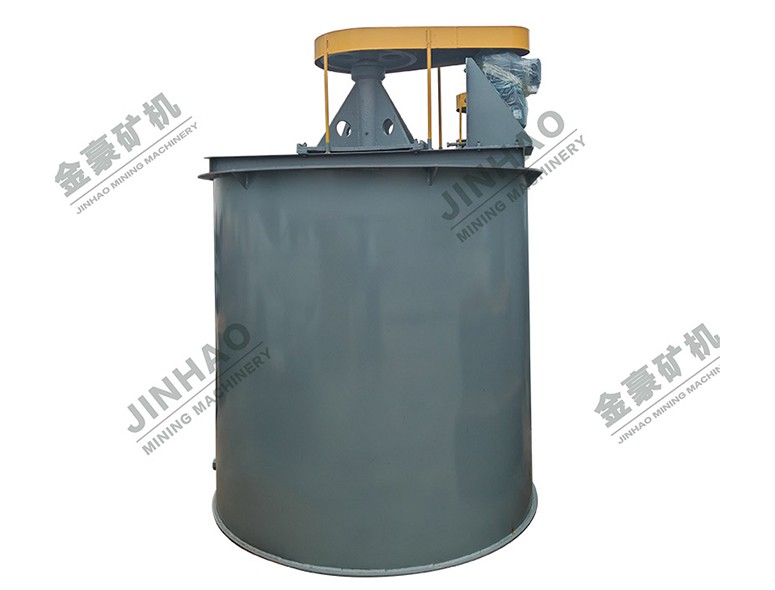
算出总容积后,用单槽有效容积去除,得到槽数;槽数一般取 5~8 级串联,级数太少接近“完全混合”、停留时间分布太宽,金来不及浸出就被带走了。金豪的浸出槽为上下两层叶轮、钢板包胶结构,螺栓连接便于更换,主轴分上下两层用法兰定位,可降低吊装高度;采用多点分散充气,混气性能好,配套隔炭筛、提炭泵等辅助设备用于炭浸流程。
型号 | 槽体规格 (mm) | 有效容积 (m³) | 叶轮转速 (r/min) | 叶轮直径 (mm) | 电机功率 (kW) | 重量 (kg) |
|---|---|---|---|---|---|---|
φ2.5×2.5 | 2500×2500 | 10.5 | 65 | 800 | 2.2 | 2800 |
φ2.5×3.15 | 2500×3150 | 13 | 57 | 935 | 2.2 | 3120 |
φ3.0×3.15 | 3000×3150 | 18.93 | 51 | 1130 | 4 | 5300 |
φ3.15×3.55 | 3150×3550 | 24 | 43 | 1260 | 4 | 5488 |
φ3.5×3.5 | 3500×3500 | 29 | 46 | 1310 | 4 | 6646 |
φ3.55×4.0 | 3550×4000 | 35 | 36.3 | 1310 | 4 | 7820 |
φ4.0×4.5 | 4000×4500 | 50 | 33.5 | 1500 | 7.5 | 8285 |
φ4.5×5.0 | 4500×5000 | 71.67 | 33.5 | 1750 | 7.5 | 10800 |
φ5.0×5.6 | 5000×5600 | 98 | 31 | 1900 | 11 | 13340 |
φ5.5×6.0 | 5500×6000 | 112 | 31 | 2100 | 11 | 18745 |
φ7.5×8.0 | 7500×8000 | 268.6 | 21 | 2900 | 22 | 32796 |
φ8.0×8.5 | 8000×8500 | 342 | 16.4 | 3200 | 22 | 42467 |
注:有效容积从 10.5 m³ 到 342 m³ 覆盖中小型到大型选厂;设备重量与外形尺寸以实物为准,技术参数如有变动不另行通知。
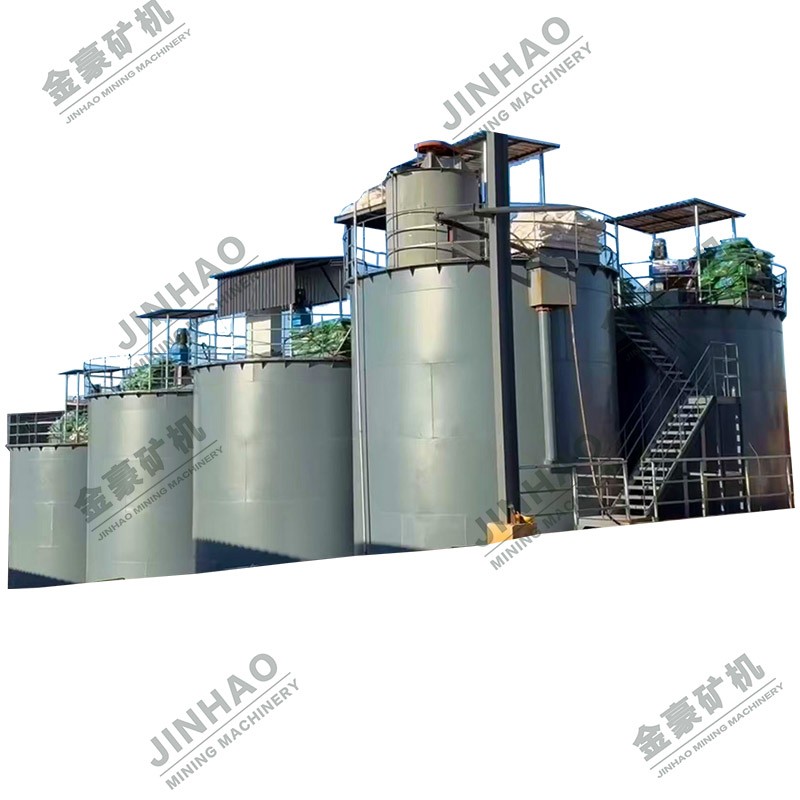
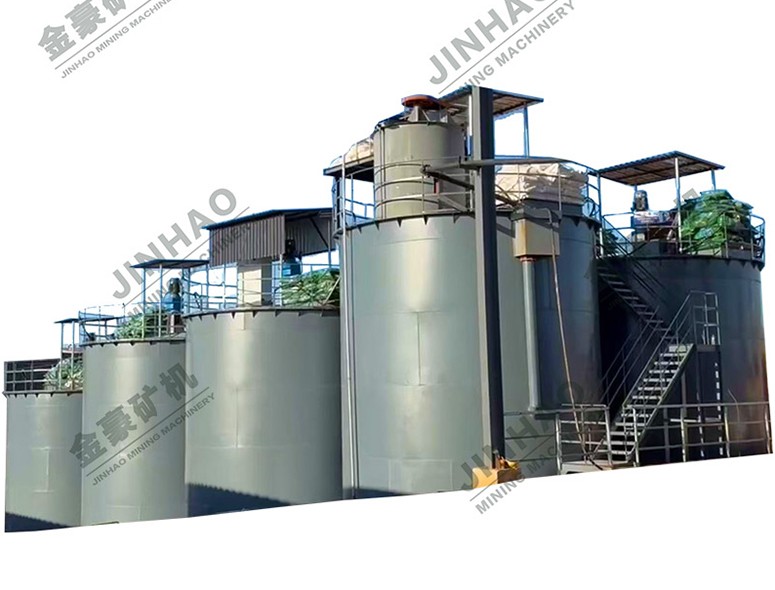
金豪浸出槽:上下两层叶轮、钢板包胶,多点分散充气,用于炭浆/氰化流程
5.2 活性炭:材质和粒度决定运行成本
活性炭是炭浸法里唯一“消耗掉就没了”的物料,它的质量直接决定金回收率和吨矿成本。选型主要看四项指标:
指标 | 建议值 | 为什么重要 |
|---|---|---|
材质 | 椰壳活性炭优先 | 硬度高、耐磨、吸附容量大;果壳炭次之;煤质炭磨损大,一般不推荐用于炭浸 |
粒度 | 6×16 目(1.18~3.35 mm),部分场合用 12×30 目 | 过细易随矿浆流失、增加炭损耗;过粗则吸附速度慢、达到饱和品位需要的接触时间长 |
碘值 | ≥1000 mg/g | 表征微孔发达程度,直接对应金的吸附容量 |
耐磨强度 | ≥95% | 炭在槽内长期搅拌、与矿浆摩擦,强度不足会造成大量粉化流失 |
操作上还有两个习惯数字:槽内炭浓度控制在 10~25 g/L(常用 15~20 g/L),载金炭送解吸前的品位通常做到 2000~5000 g/t。品位太低说明串炭节奏不对或炭量不足,会白白增加解吸批次数;一味追高则会让尾液金浓度上升,反而丢金。
5.3 解吸电解:高温高压还是常温常压
解吸电解系统负责把金从载金炭上“洗”下来再“电”出来。工业上有两大类配置,选择主要看矿山规模。
对比项 | 高温高压解吸 | 常温常压解吸 |
|---|---|---|
解吸温度 | 150℃ | 95℃ |
工作压力 | 0.40~0.50 MPa | 常压 |
单批时间 | 12~14 h | 明显长于加压法(金豪对比常规系统约缩短近三倍) |
解吸率 | 98%~99.8% | >96% |
电解回收率 | — | >99% |
药剂 | 可用无氰解吸,解吸液循环可用数十次 | 常规解吸药剂体系 |
适用规模 | 中大型选厂(150 t/d 起,按型号配到 5000 t/d 以上) | 中小型选厂(300/500/1000 kg 炭/批次) |
高温高压解析电解
150℃、0.40~0.50 MPa 条件下解吸,12~14 小时完成载金炭解吸电解,较常规系统温度高 30~55℃、压力高 0.2~0.5 MPa,解吸率可达 98%~99.8%。采用无氰解吸工艺,无需使用 NaCN,解吸液可循环使用数十次。
常温常压解析电解
一体化橇装系统,集成电加热器、解吸柱、换热器、电解槽及浆液泵,结构紧凑、安装便捷。解吸温度 95℃,解吸效率 >96%,电解回收率 >99%。
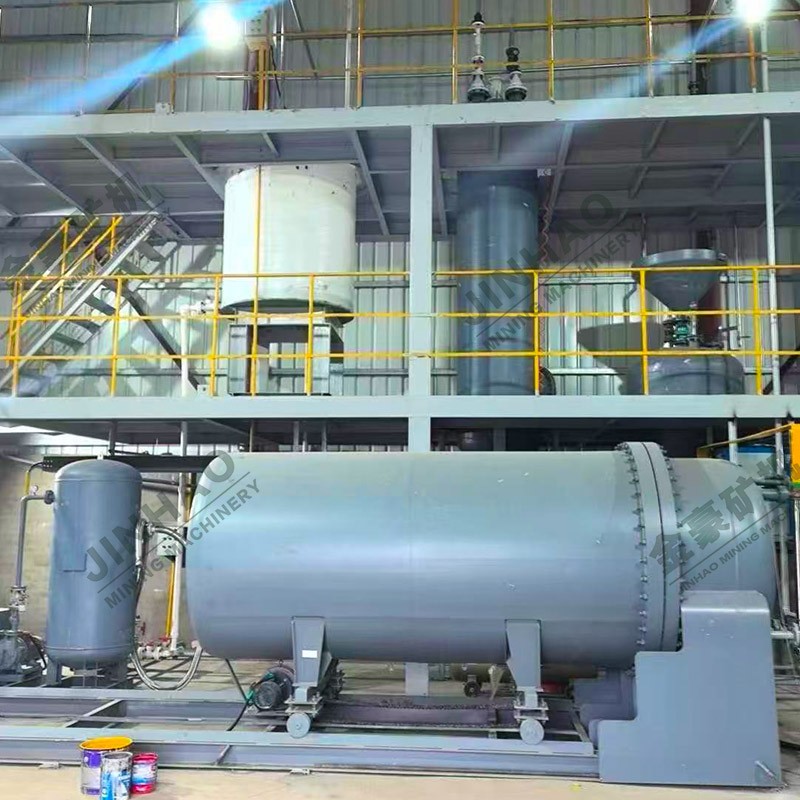
高温高压解析电解装置:加压解吸罐与配套换热、管路系统
矿山规模 (t/d) | 原矿品位 (g/t) | 推荐型号 | 功率 (kW) |
|---|---|---|---|
≤150 | 2~8 | JH-500 | 60 |
150~300 | 2~8 | JH-1000 | 90 |
300~500 | 2~8 | JH-1500 | 135 |
500~1000 | 2~8 | JH-2000 | 180 |
1000~2000 | 2~8 | JH-3000 | 270 |
2000~3000 | 2~8 | JH-4000 | 360 |
3000~5000 | 2~8 | JH-5000 | 400 |
≥5000 | 2~8 | JH-5000~10000 | — |
参数 | 300 kg | 500 kg | 1000 kg |
|---|---|---|---|
解吸效率 | >96% | >96% | >96% |
电解回收率 | >99% | >99% | >99% |
装机功率 | 30 kW | 48 kW | 90 kW |
解吸温度 | 95℃ | 95℃ | 95℃ |
电解电压(直流) | 1.5~3 V | 1.5~3 V | 1.5~5 V |
电解电流 | 200 A | 300 A | 620 A |
处理产能 | 300 kg/批次 | 500 kg/批次 | 1000 kg/批次 |
外形尺寸(长×宽×高) | 4120×1950×4200 mm | 5160×2250×4800 mm | 5720×2250×4800 mm |
除金矿炭浸主线设备外,一座完整选厂还需要配套PE型复摆颚式破碎机、GM系列直筒球磨机、DZS系列直线振动筛、GBJ型高效搅拌槽与AH(R)型渣浆泵。金豪可提供从贵金属选矿解决方案到成套设备制造的全流程服务。
六、炭浸厂最常见的六个问题与处理
下面这张表可以直接贴在车间。多数“指标不好”的情况,都能在里面找到对应行。
现象 | 常见原因 | 排查与处理 |
|---|---|---|
尾矿金品位偏高、回收率下降 | 磨矿细度不足;氰化钠浓度偏低;浸出时间不够;活性炭老化吸附能力衰减 | 先查分级溢流粒度是否达标,再测各槽氰浓度与溶解氧,最后测炭的吸附活性,逐项排除 |
活性炭“中毒”、吸附能力下降 | 浮选药剂残留、机油、有机质污染矿浆,堵塞炭的微孔 | 控制污染源(禁用跑冒滴漏的润滑油、控制浮选药剂量);受污染炭分批复生或补加新炭 |
载金炭品位上不去 | 炭添加量不足;串炭速度不合理;隔炭筛破损导致跑炭 | 核算槽内炭浓度是否在 10~25 g/L;检查串炭周期;逐个检查隔炭筛与提炭泵 |
氰化物消耗异常升高 | 矿浆 pH 偏低导致氰化物水解;矿石含铜、含硫高;充气过度 | 稳定 pH 在 10~11;对含铜矿先做浮选或改用氨氰体系;核对充气量 |
浸出槽冒槽、跑炭 | 充气量过大;矿浆浓度过高;隔炭筛堵塞造成液位失衡 | 调小充气量、稳定矿浆浓度,清理隔炭筛,检查槽间矿浆管是否结垢 |
炭损耗量大、补炭频繁 | 活性炭耐磨强度不足;隔炭筛破损;泵与管路对炭的剪切过强 | 复核炭的耐磨强度与粒度;检修隔炭筛;降低提炭泵的通过剪切 |
七、炭浸、炭浆、堆浸、浮选怎么选?
同一个金矿,往往有四条技术路线可选。选错了,投资和回收率都会吃亏。
工艺 | 原矿品位参考 | 最适合的矿石 | 投资与运营 | 一句话判断 |
|---|---|---|---|---|
炭浸法 CIL | ≥1 g/t | 氧化矿、低品位矿、含泥高、含碳质矿 | 投资中高、运营成本可控 | 大中小规模通吃的主力工艺,优先考虑 |
炭浆法 CIP | ≥1 g/t | 浸出速度快的清洁易浸矿石 | 投资中、流程较长 | 矿石好浸时可选,流程更直观 |
堆浸法 | 0.2~1 g/t | 低品位氧化矿、地表氧化矿、矿山废石 | 投资低、吨矿成本最低 | 品位低到选厂做不划算时用,周期长 |
浮选法 | ≥3 g/t(硫化矿) | 含硫化物、含砷的难浸金矿 | 投资中、需后端冶炼 | 产出金精矿外售,或精矿再氰化 |
现实中这几种工艺经常组合使用。比如含砷硫的金矿,常见做法是先浮选富集成金精矿,再对精矿做焙烧或生物氧化预处理,最后用炭浸法提金;砂金矿则多用重选粗选 + 尾矿氰化的组合。金豪在坦桑尼亚、津巴布韦、苏丹、缅甸、秘鲁等地交付的金矿项目,多数就是按矿石性质做这样的组合配置,例如坦桑尼亚日处理 1000 吨金矿炭浆项目和500TPD 苏丹金矿炭浆项目。
八、现场实拍:炭浸选厂长什么样
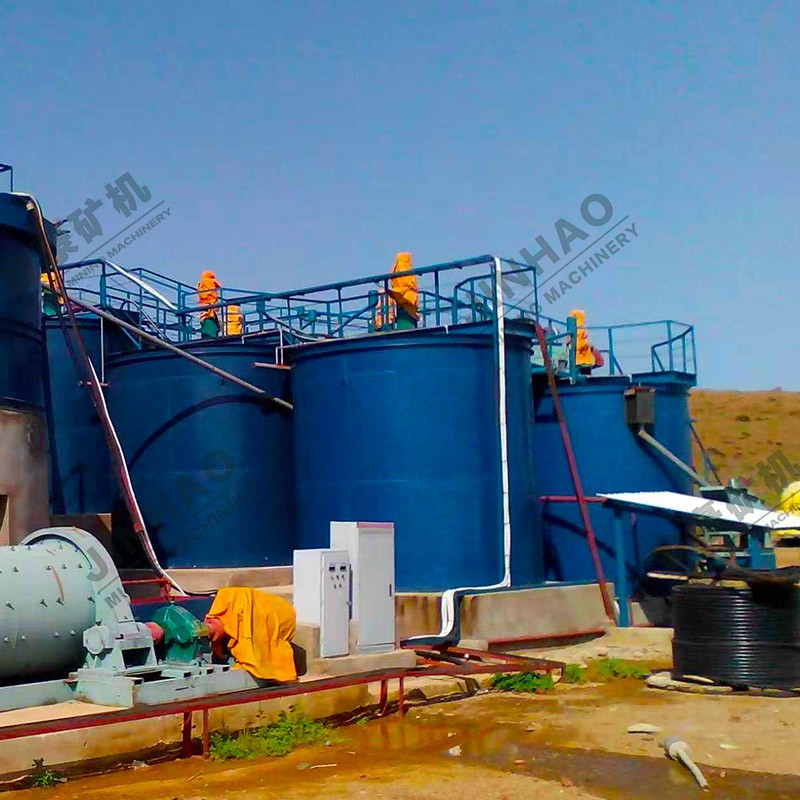
海外金矿炭浸选厂:浸出槽组与球磨机配套布置

金矿炭浆/炭浸设备成套选厂全景
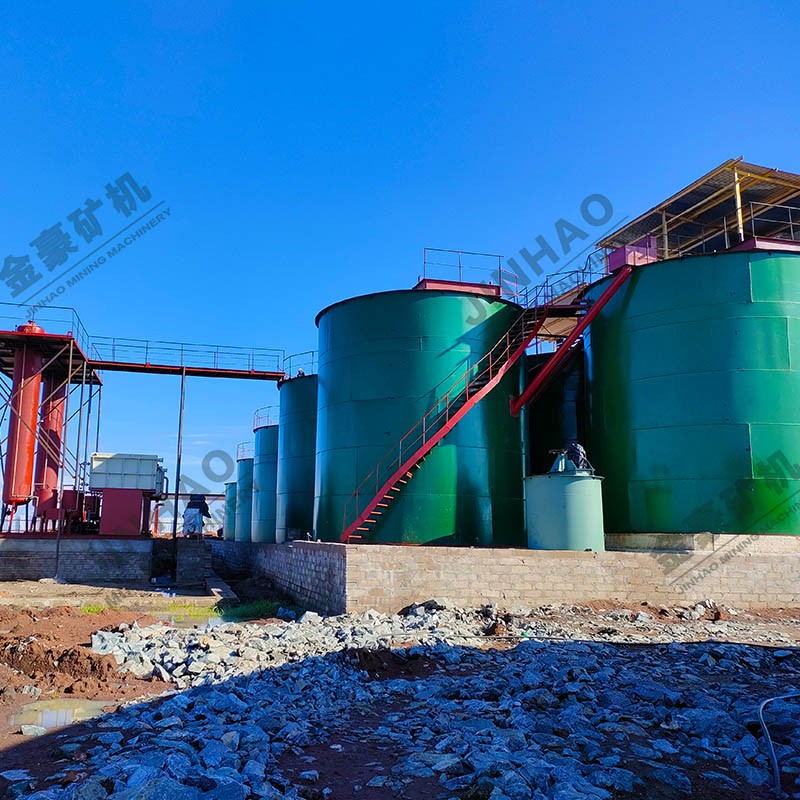
浸出槽现场安装施工
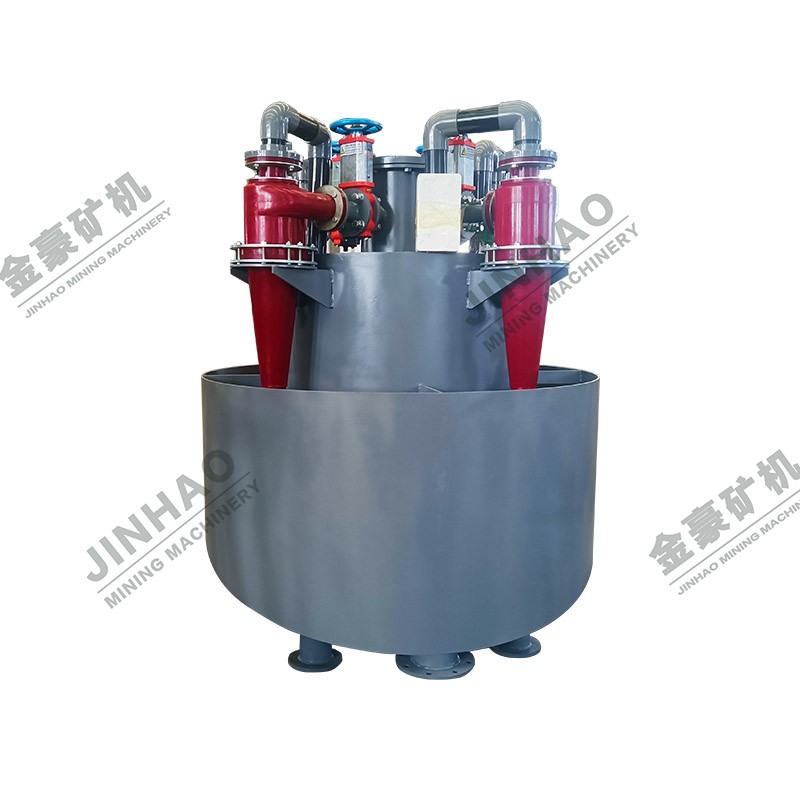
FX型水力旋流器:磨矿分级闭路的关键设备
常见问题 FAQ
炭浸法和炭浆法到底哪个回收率高?
在多数矿石上,炭浸法(CIL)的回收率略高,因为它在金溶解的同时就把金吸附到炭上,减少了已溶金被脉石或天然有机碳“抢走”的机会。金豪同类方案中,炭浸工艺的金回收率通常可稳定在 93% 以上,炭浆工艺约 92% 以上——差距不大,但对含碳质、含泥量大的矿石,炭浸的优势会明显得多。
不过最终选哪个,不能靠经验拍板,要看矿石浸出动力学试验结果:如果矿石浸出速度很快、脉石又干净,炭浆法流程更直观;如果浸出慢、脉石会吸附金,就选炭浸。
炭浸法处理一吨矿的成本大概多少?
没有标准答案,因为成本高度依赖矿石性质、药剂单价、当地电价和规模。但拆开看,炭浸厂的吨矿成本主要由六项构成:氰化钠、石灰、活性炭、电耗、钢球与衬板、人工与维修。其中活性炭和氰化钠是最容易被浪费、也最值得优化的两项。
可参考的规律有三条:一是一体化炭浸工艺的浸出剂可循环使用,药剂消耗比传统工艺低 10%~15%;二是选厂规模越大,吨矿固定成本摊得越薄;三是磨矿细度一旦过量,电耗和药剂消耗会同时上升。想要具体数字,最靠谱的做法是拿矿石样品做可选性试验和选型计算。
炭浸法能用来处理砂金/海金吗?
通常不把炭浸法作为砂金的主工艺。砂金矿里的金粒度粗、单体解离度高,用重选(溜槽、跳汰、摇床、离心机)就能拿到很好的指标,成本也低得多。
正确的思路是重选先拿粗粒金,尾矿再考虑氰化或炭浸回收细粒金。直接对砂金矿做全泥氰化,既浪费药剂,也把本来用重选就能免费回收的金“降级”处理了。
活性炭应该选哪种?多久换一次?
优先选椰壳活性炭,粒度 6×16 目(1.18~3.35 mm),碘值 ≥1000 mg/g,耐磨强度 ≥95%。椰壳炭硬度高、耐磨、吸附容量大,长期运行的综合成本反而低于便宜的煤质炭。
活性炭不是“定期换”,而是连续补加 + 多次再生:载金炭解吸后经再生(高温活化恢复孔隙)返回浸出槽,运行中按炭损耗量定期补充新炭。活性炭的绝大部分损耗来自摩擦粉化,所以耐磨强度比初始价格更值得关注。当检测发现炭的吸附活性明显下降、且再生后也恢复不了时,才需要更换。
含碳质金矿能直接用炭浸法吗?
不能直接用,但炭浸法比炭浆法更适合这类矿石。
含碳质金矿的天然有机碳会在氰化过程中吸附已溶解的金,这就是所谓的劫金现象(preg-robbing),会让浸出率大幅下降。处理办法是先用煤油、柴油等药剂钝化天然碳的活性(让它的吸附位点先被占住),再做炭浸。由于炭浸是“边浸边吸”,加入的活性炭会和天然碳竞争,抢在天然碳之前把金抓住,所以效果优于炭浆法。如果劫金特别严重,就需要考虑焙烧或生物氧化预处理。
炭浸厂的浸出槽要几级串联?
常规取 5~8 级串联。
串联级数的本质是在“浸出时间”和“停留时间分布”之间取平衡:级数太少,整组槽接近一个完全混合反应器,部分矿浆停留时间过短、金来不及浸出就被带走,尾部品位会偏高;级数太多则管路、隔炭筛、提炭泵数量增加,投资和检修点也变多。实际级数由浸出时间试验确定,再结合浸出槽单槽有效容积凑整。