


在氰化浸出段,浸出槽既是投资占比最大的设备,也是最容易选型失误的设备。选小了,浸出时间不足、回收率上不去;选大了,投资浪费,搅拌与充气的能耗长期虚耗。选型的关键,并非套用某个"标准规格",而是先算清三件事:需要多大的有效容积、分几级串联、充气与搅拌要多强。
以下从浸出槽的工作原理讲起,把选型所需的计算方法和常见故障逐项说明。
浸出槽要同时满足三个条件
浸出槽并非简单的"盛装矿浆的容器",它在氰化反应中需同时满足三个条件,缺一不可:
这三个条件,对应的正是选型时须确定的三个参数:充气量、搅拌强度、有效容积。任何一项不到位,回收率都会受影响。
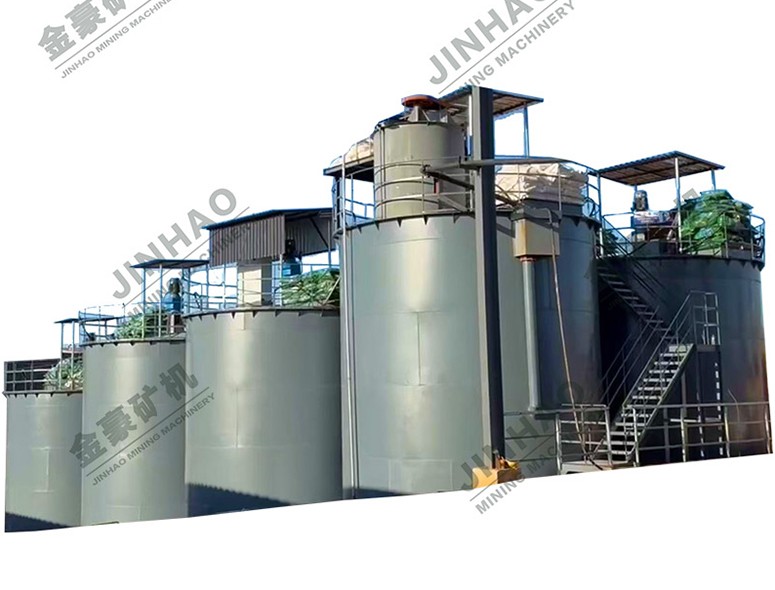
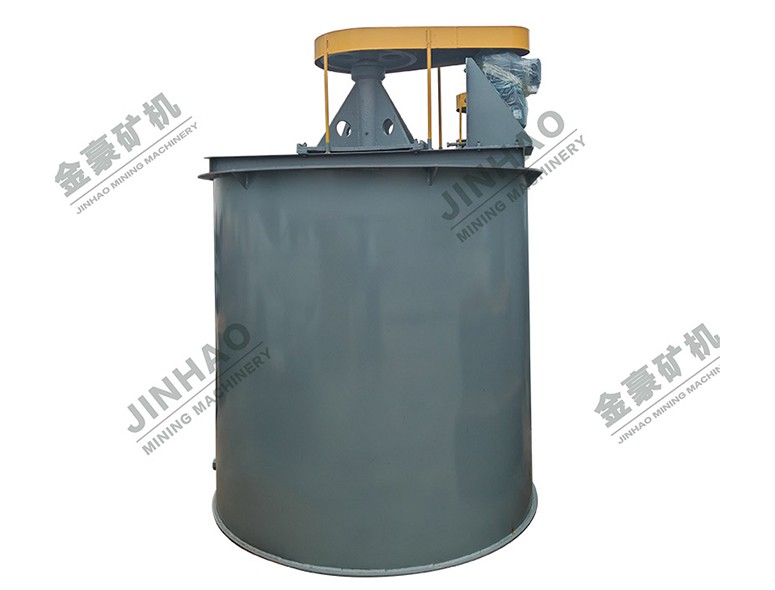
结构组成:认识一台浸出槽
充气搅拌式浸出槽的主要部件及其作用如下,理解结构有助于判断现场问题的根源。
- 槽体:通常为圆柱形钢制槽体,是容纳矿浆的主体。大型槽体内部常设导流筒。
- 叶轮(搅拌器):核心做功部件,通过旋转产生流场,使矿粒悬浮、药剂分散、空气弥散。叶轮形式及其在槽内的位置对搅拌效果影响显著。
- 导流筒:套在叶轮外部的圆筒,形成定向循环通道,使矿浆在筒内上升、筒外下降,提高循环效率、减少死区。
- 充气管或中空轴:将空气送入叶轮区,使空气被叶轮打散成细小气泡,增大气液接触面积。
- 桥架与驱动:支撑搅拌机构与传动装置,承受叶轮的扭矩及矿浆反作用力。
- 走道与溜槽:检修平台及相邻槽之间的矿浆溢流通道。
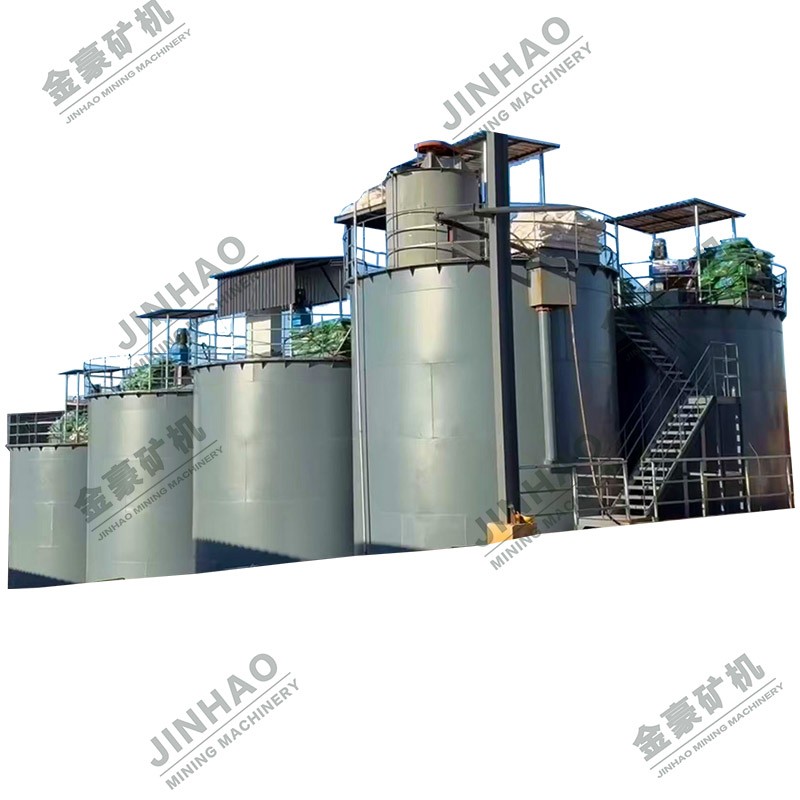
第一步:算出需要的有效容积
有效容积由矿浆体积流量与设计停留时间共同决定。计算分三步:
② 矿浆体积流量 = 矿浆质量流量 ÷ 矿浆密度
③ 有效容积 = 矿浆体积流量 × 停留时间
需注意,此处容积为"有效容积",即矿浆实际占据的体积;槽体上部的充气与泡沫空间不计入。实际几何容积应大于有效容积,通常以有效容积除以一个有效容积率来反推。
算例:日处理 500 吨矿石的浸出段
设矿浆浓度 40%(固体占比)、矿浆密度取 1.35 t/m³、设计停留时间 24 小时。
① 矿浆质量流量 = 500 ÷ 0.4 = 1250 t/d
② 矿浆体积流量 = 1250 ÷ 1.35 ≈ 926 m³/d ≈ 38.6 m³/h
③ 有效容积 = 38.6 × 24 ≈ 926 m³
若分 6 级串联,每级有效容积 ≈ 926 ÷ 6 ≈ 154 m³,据此再结合有效容积率确定单台槽体的几何尺寸。
该算例说明了一个常被忽视的事实:浸出段的容积需求主要由停留时间驱动,而非处理量本身。同样 500 吨/天,若要求停留 16 小时与 30 小时,所需容积相差近一倍。因此设计停留时间取多少,直接决定投资规模——这正是需要通过浸出动力学试验确定的原因。
第二步:确定串联级数
浸出通常不是单个大槽,而是多台槽串联。级数的意义在于形成接近逆流的浓度梯度,使矿浆在末级遇到最新鲜(浓度最低)的氰化物,逐级把金浸出。工程上常见的串联级数在 3~8 级之间。
级数如何确定,取决于三个因素:一是浸出动力学曲线——若金浸出很快,前两级即完成大部分,级数可少;二是回收率目标——目标越高,越需要更多级把"尾料"收净;三是矿浆流量与单槽规格的匹配——级数太少则单槽过大,搅拌与制造难度上升。级数与总容积的关系是:总有效容积不变时,级数越多,单级越小、浸出越接近理想,但管理与占地成本上升。
第三步:匹配充气与搅拌
前两步确定"多大"与"几级",这一步确定"够不够用"。充气与搅拌的参数需与矿石需求和矿浆条件相匹配。
| 参数 | 作用 | 偏小的问题 | 偏大的问题 |
|---|---|---|---|
| 充气量 | 提供溶解氧 | 浸出反应缺氧、浸出率低 | 能耗高、矿浆易翻涌外溢 |
| 搅拌强度 | 维持矿浆悬浮 | 沉槽、粗粒堆积、传质差 | 叶轮磨损快、能耗高、矿浆卷气 |
| 有效容积 | 保证停留时间 | 浸出不充分、回收率低 | 投资与能耗浪费 |
充气量与矿浆浓度、金粒的浸出速率有关;搅拌强度则与矿浆密度和矿粒沉降速度有关。矿浆越浓、矿粒越粗,越需要更强的搅拌把颗粒托起。充气与搅拌均应"够用即可",盲目加大只会增加能耗与磨损,这也是不少现场电耗偏高却难以定位的原因之一。
常见故障与处理
浸出槽在长期运行中会出现几类典型问题,处理方式如下。
| 现象 | 常见原因 | 处理方向 |
|---|---|---|
| 矿浆沉槽、粗砂堆积 | 搅拌强度不足、叶轮磨损、矿浆浓度过高 | 检查叶轮状态,适当提高转速或调整浓度 |
| 槽壁、导流筒结垢 | 矿浆中钙镁盐析出、水质硬度高 | 定期清理,控制水质,必要时软化补水 |
| 叶轮磨损快 | 矿浆磨蚀性强、转速过高、材质不耐磨 | 选用耐磨材质(如包胶叶轮),优化转速 |
| 浸出率偏低 | 充气不足、停留时间不够、氰化物浓度低 | 校核充气量、停留时间与药剂制度 |
| 矿浆外溢 | 充气过量、进浆量超过处理能力 | 调低充气,稳定进浆 |
其中,沉槽与浸出率偏低的相关性最强——不少情况下回收率上不去,根源在于矿粒悬浮不良、充气不足,而非药剂加得不够。因此遇到浸出率偏低,宜先检查搅拌与充气状态,再考虑调整药剂。
从有效容积到槽体尺寸
算出的有效容积是"矿浆可占用的体积",不等于槽体几何容积。槽体上部需留充气与泡沫空间,底部也并非全部有效,故几何容积应大于有效容积,通常以有效容积除以一个有效容积率反推。不同结构、不同充气强度的浸出槽,该比例并不相同。
反推出几何容积后,再结合高径比确定槽体的直径与高度。高径比过小,矿浆循环路径短、搅拌效率低;过大又不利于搅拌与制造。直径与高度需要平衡,这也是浸出槽常做成相对"矮胖"圆柱形、而非细高桶的原因。
浸出槽的布置与串联方式
多台浸出槽串联时,布置方式影响矿浆输送与检修。常见有两种:一是阶梯式布置,槽体逐级降低,矿浆靠重力自流,省去级间泵,运行可靠、能耗低;二是同平面布置,靠泵或空气提升器输送,占地紧凑但依赖动力设备。
阶梯式布置利用地形或钢平台形成落差,是炭浆/炭浸流程中常见做法。布置时还需考虑检修通道、矿浆取样点与应急放空——这些细节不影响回收率,却决定现场使用的便利程度。部分选厂投产后的操作不便,根源即在布置阶段考虑不周。
选型小结与前后衔接
把上述内容归纳为一条选型路径:先由浸出动力学试验确定设计停留时间(容积计算的输入);再用矿浆浓度与密度算出体积流量,乘以停留时间得有效容积;根据回收率目标与动力学曲线确定串联级数,把总容积分到各级;按矿浆浓度与矿粒特性匹配充气量与搅拌强度;最后结合 浸出槽的现场条件(厂房、检修、矿浆走向)确定布置形式。
浸出段并非孤立环节。浸出前的调浆常配合 GBJ 型高效搅拌槽,使矿浆与药剂充分混合、浓度均匀;浸出后的载金炭则进入 高温高压解析电解系统完成洗脱与沉积,与吸附段共同构成完整的炭浆回路。选型时把前后两环一并考虑,整套系统的匹配度会更好。
常见问题 FAQ
浸出槽的设计停留时间一般取多少?
没有统一数值,取决于矿石性质。金易浸出的氧化矿,停留时间可能只需十几小时;难浸或金粒较粗的矿石,可能需 24 小时甚至更长。停留时间越长,所需容积越大、投资越高,因此应通过浸出动力学试验找出"浸出率随时间增长趋于平缓"的拐点,取拐点附近的合理值。
把停留时间定得过长,是低品位项目稀释经济性的常见原因。
浸出槽是并联好还是串联好?
浸出作业通常采用串联。串联能形成氰化物浓度梯度,矿浆逐级向前、药剂逆流补给,越到后段氰化物浓度越高,把残余金浸得更干净,接近理想活塞流效果。并联更接近全混,难以形成梯度。
实际设计中,同一级也可用多台并联以匹配单槽规格,但整体仍为多级串联结构。
充气用空气还是富氧?
多数金矿氰化以空气充气即可满足溶解氧需求。富氧主要用于两种情况:一是矿石耗氧严重(如含较多还原性组分),空气充气难以维持溶解氧;二是追求更高浸出速率、缩短停留时间。富氧会增加制氧成本,需与节省的时间与容积一并权衡。
是否采用富氧,宜通过对比试验确定,而非默认使用。
浸出槽结垢严重怎么办?
结垢多由矿浆中钙镁盐析出或水质硬度过高引起。短期可通过定期停机清理缓解;中长期应从水质入手,对补水做软化处理,或调整工艺用水来源。结垢严重时会在槽壁与导流筒内形成硬层,缩小有效容积、影响搅拌,进而降低浸出率。
把结垢纳入常规检修计划,比等其影响指标再处理更为划算。
浸出槽越大越好吗?
不是。大槽虽单台处理量大、管线简单,但搅拌与充气的均匀性更难保证,一旦局部搅拌不足便易形成死区,反而影响浸出;且大槽的制造、运输与检修成本更高。
实际中常用"多级中小型槽串联"替代"少数大槽",既保证停留时间,又改善搅拌均匀性。选型时应在单槽规格与串联级数之间取得平衡。