
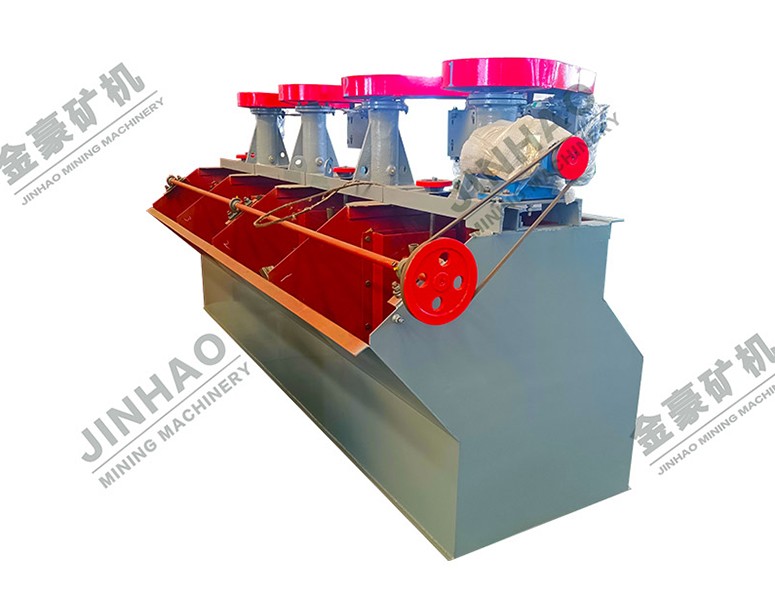


叶轮是浮选机的核心做功部件,也是最主要的易损件之一。它长期在含固矿浆中高速旋转,承受磨蚀与冲击,间隙会随运行逐渐增大。叶轮一旦磨损严重,吸气量下降、矿浆循环变差,直接表现为泡沫减少、回收率下滑——而现场却常常误以为是药剂或矿石的问题。
理解叶轮磨损的后果、原因与判断标准,有助于及时发现问题、避免"指标下滑却找不到原因"的困境。本文从磨损机理讲起,给出判断与更换的方法。
一、叶轮磨损的后果
叶轮与定子之间存在一定间隙,这一间隙是自吸与矿浆循环的关键。随着叶轮磨损,间隙增大,会引发一系列连锁反应。
- 吸气量下降:间隙增大,叶轮产生的负压减弱,吸入的空气减少,气泡量不足。
- 矿浆循环变差:叶轮对矿浆的推动能力下降,槽内循环减弱,矿粒悬浮不良。
- 回收率下滑:气泡少、循环差,矿化效率降低,尾矿品位上升、回收率下降。
- 能耗上升:为维持处理量,往往需提高转速,电耗随之增加。
这些后果是渐进的,容易被忽视。叶轮磨损不像设备故障那样"突然停机",而是缓慢地拖低指标。因此,把叶轮间隙纳入定期检查,比等指标明显下滑再处理更有效。
二、叶轮磨损的常见原因
其中,矿浆磨蚀是最常见的原因,难以完全避免,只能通过材质与运行参数延缓;异物卡阻与间隙调整不当则属于可预防、可控制的因素,应重点管理。
三、磨损的判断标准
判断叶轮是否需要更换,不能只凭"看起来磨损了",而应结合间隙、指标与运行状态综合判断。
| 判断维度 | 正常状态 | 异常信号 |
|---|---|---|
| 叶轮定子间隙 | 在设计范围内 | 间隙明显增大,超过允许值 |
| 吸气量 | 稳定、充足 | 泡沫减少、吸气明显不足 |
| 矿浆循环 | 槽内翻动均匀 | 局部沉槽、循环不畅 |
| 能耗 | 相对稳定 | 同处理量下电耗上升 |
| 指标 | 回收率稳定 | 回收率缓慢下滑、尾矿品位上升 |
| 叶轮外观 | 叶片完整 | 叶片磨薄、缺口、变形 |
其中,间隙是最直接的量化指标。厂家通常给出允许的最大间隙,超过即应调整或更换。若没有明确的间隙标准,可结合"吸气量明显下降+回收率下滑+叶轮外观磨损"综合判断。
四、更换与预防
更换的判断与步骤
- 停机、切断电源,排空槽内矿浆,做好安全防护。
- 检查叶轮与定子的间隙、磨损程度,确认是否需更换。
- 拆卸旧叶轮,检查主轴、定子是否也有磨损,一并评估。
- 安装新叶轮,按说明书调整间隙,确保紧固。
- 空载试运行,检查转向、振动与噪声,再带料运行观察泡沫与指标。
预防措施
- 选用耐磨材质:按矿浆性质选择叶轮材质(如耐磨橡胶、高铬合金等),提高耐磨性。
- 清除异物:在给矿或槽前设置除杂措施,减少异物卡阻。
- 合理转速:在满足充气与搅拌的前提下,避免长期高转速运行。
- 定期检查:把叶轮间隙、磨损纳入定期检查,建立更换台账。
- 备件储备:按磨损速度储备叶轮、定子等易损件,避免缺件停机。
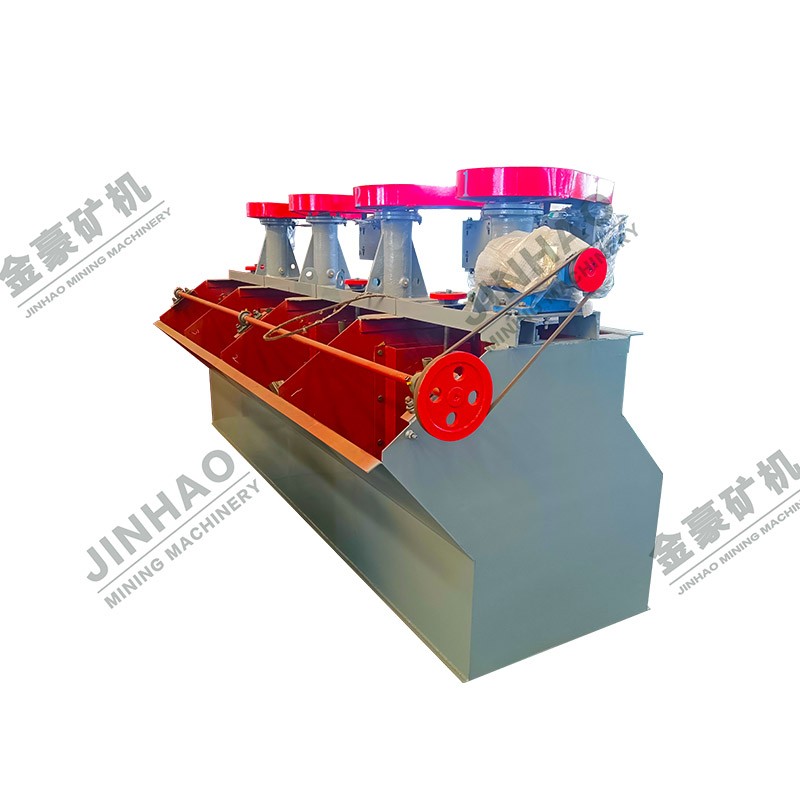
叶轮磨损的一个典型误区,是"指标下滑就加药"。若指标下滑源于叶轮磨损、吸气不足,加药不仅无效,还会增加成本、掩盖设备问题。遇到回收率缓慢下滑、泡沫减少,应把叶轮间隙列为排查项,而非只在药剂上找原因。金豪的 SF 型、XJK 型与 BF 型浮选机均提供相应的叶轮、定子备件,便于维护更换。
五、把叶轮管理纳入日常
叶轮磨损是渐进的,靠"感觉"很难及时发现。较为有效的做法,是把叶轮检查纳入定期维护:记录每次检查的间隙值、磨损状态与更换时间,形成台账。当间隙接近允许上限、或指标出现缓慢下滑时,提前安排更换,而不是等设备"罢工"或指标大幅下降。
此外,可把叶轮更换与计划检修结合,避免非计划停机。对连续运行、处理量大的选厂,叶轮磨损速度较快,更应提前储备备件、缩短检查周期。把这些基础工作做扎实,浮选机的稳定运行才有保障。
六、叶轮材质的比较
叶轮的耐磨性,很大程度上取决于材质。常见的叶轮材质有耐磨橡胶、高铬合金、普通铸铁等,各有适用条件。
| 材质 | 耐磨性 | 适用条件 | 注意点 |
|---|---|---|---|
| 耐磨橡胶 | 较好,耐冲刷 | 中细粒、无尖锐异物 | 耐温、耐油性有限 |
| 高铬合金 | 好,耐强磨蚀 | 粗粒、强磨蚀矿浆 | 成本较高,脆性较大 |
| 普通铸铁 | 一般 | 磨蚀性弱的场合 | 磨损快,适合轻负荷 |
材质选择,应结合矿浆的粒度、浓度、硬度与是否存在尖锐异物。矿浆磨蚀性强、粗粒多时,宜选高铬合金等耐磨材质;磨蚀性弱、以细粒为主时,耐磨橡胶即可。材质选对了,叶轮寿命可明显延长。
七、更换的经济性
叶轮更换不只是"换零件",还涉及停机损失与备件成本。判断是否更换,应综合考虑:一是间隙是否超过允许值、指标是否明显下滑;二是更换的停机时间与备件费用;三是不更换继续运行带来的指标损失与能耗增加。
当"继续运行造成的指标损失+能耗增加"超过"更换成本+停机损失"时,就应更换。这一比较,比单纯"看间隙"更全面。对连续运行、处理量大的选厂,叶轮磨损带来的指标损失往往可观,及时更换更经济。
八、叶轮与定子的配合
叶轮与定子是配合工作的,二者的间隙决定自吸与循环效率。更换叶轮时,应同时检查定子:若定子也磨损、间隙无法调整到合理范围,应一并更换;否则单换叶轮,间隙仍不达标,效果有限。
安装时,应按说明书调整叶轮与定子的间隙,确保均匀、紧固。间隙过小易摩擦、过大则效率低。把叶轮与定子作为一个"配合件"来维护,而非单独看待,才能保证浮选机的吸气与循环状态。
九、叶轮更换周期管理
叶轮更换周期,不能靠"坏了再换",而应通过台账管理预判。具体做法是:每次检查记录叶轮间隙、磨损状态与运行时间;当间隙接近允许上限、或指标出现缓慢下滑时,提前安排更换。这样可避免"突然停机"或"指标大幅下滑"。
台账还应记录更换的叶轮型号、材质与使用时长,便于比较不同材质、不同工况下的寿命。积累几轮数据后,就能估算本厂的合理更换周期,并据此储备备件。把"被动更换"变为"主动管理",是设备维护水平提升的标志。
对选厂而言,叶轮虽小,却是浮选机"做功"的核心。把它管理好,既能避免指标"莫名下滑",也能减少非计划停机与能耗浪费。把叶轮纳入设备管理的重点清单,是浮选机稳定运行的一项基础工作。
最后需要提醒,叶轮磨损是"渐进"而非"突发"的。它不会让设备立刻停机,却会悄悄拖低指标、推高能耗。正因如此,才更需要靠制度化的检查去发现,而非等指标明显下滑才追查。把"看不见的损耗"管起来,是设备管理精细化的体现。叶轮如此,其他易损件亦然——把这类隐性能耗与指标损失纳入管理,才能真正降本增效。把叶轮检查列入周检,是及早发现问题的有效办法。记录间隙变化,还能为更换周期与备件储备提供依据。叶轮的状态,最终都会写在指标与电耗里,早查早换、早省心,不可忽视。
常见问题 FAQ
叶轮磨损会有什么表现?
主要表现为吸气量下降、泡沫减少、矿浆循环变差、局部沉槽,以及回收率缓慢下滑、尾矿品位上升、同处理量下电耗增加。这些表现是渐进的,容易被误认为药剂或矿石问题。定期检查叶轮间隙,能及早发现。
叶轮多久更换一次?
没有固定周期,取决于矿浆磨蚀性、叶轮材质与运行工况。矿粒粗、浓度高、硬度大时磨损快。应以间隙检查与指标变化为准,而非固定时间。建立更换台账、记录磨损速度,能帮助预估更换周期。
叶轮磨损后只换叶轮,不换定子行吗?
需视定子磨损情况而定。叶轮与定子配合工作,若定子也明显磨损、间隙无法调整到合理范围,应一并更换;否则单换叶轮,间隙仍不达标,吸气与循环难以恢复。更换前应同时检查两者。
怎么延缓叶轮磨损?
可从几方面入手:选用与矿浆性质匹配的耐磨材质;清除矿浆中的异物,减少卡阻;在满足充气与搅拌的前提下避免长期高转速;定期检查间隙、及时调整;建立备件储备。矿浆磨蚀难以完全避免,但可通过材质与运行管理延缓。
叶轮磨损和回收率下降有直接关系吗?
有。叶轮磨损导致间隙增大、吸气量下降、矿浆循环变差,矿化效率降低,回收率随之下降。这种下降是渐进的,容易被忽视。若回收率缓慢下滑、泡沫减少,而药剂与矿石无明显变化,应检查叶轮间隙。