1. 矿石预选与均化堆场 : 设置原矿预选线和大型均化堆场,稳定入磨原料性质,为后续稳定生产奠定基础。
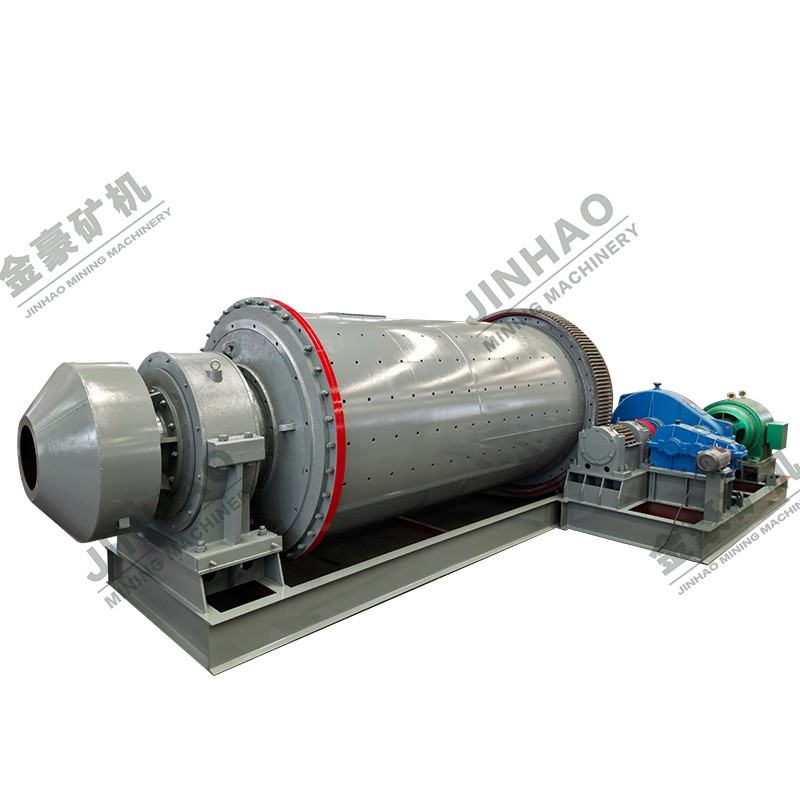
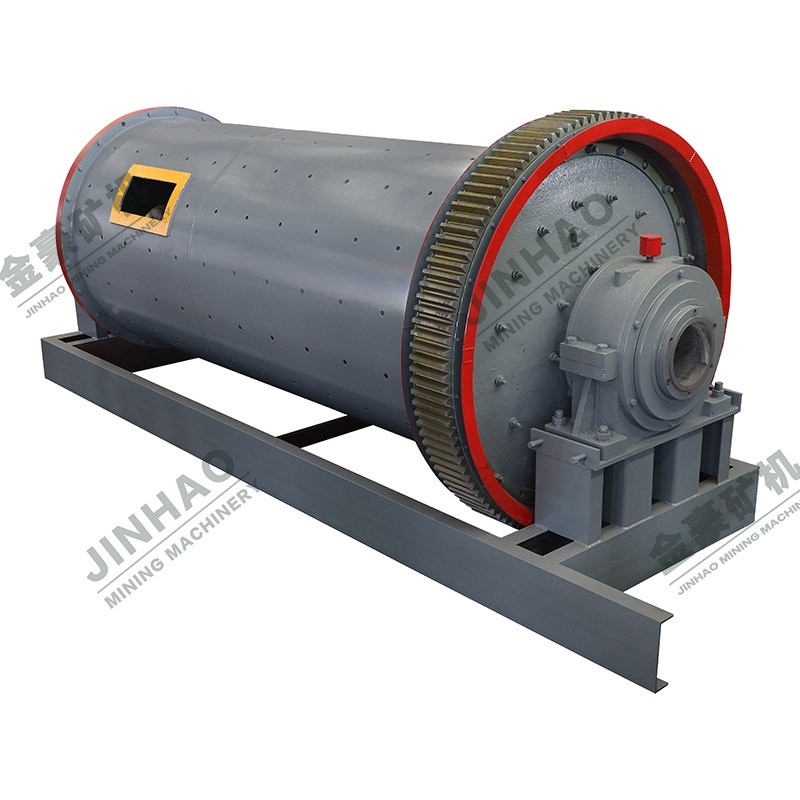
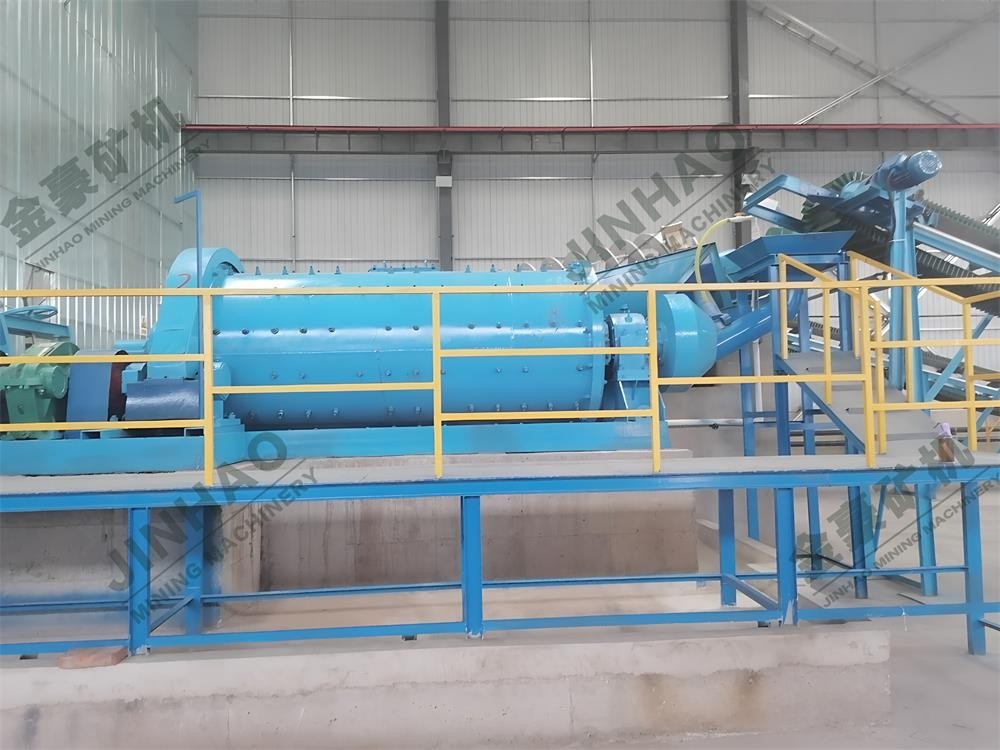
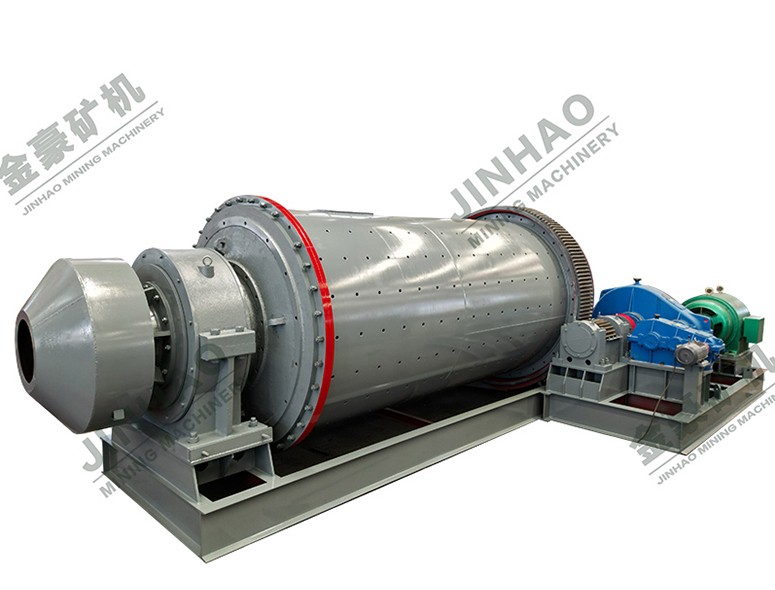
2. 棒磨-球磨优化配置: 采用棒磨机进行粗磨,球磨机进行细磨的配置,磨矿效率高,产品粒度均匀。
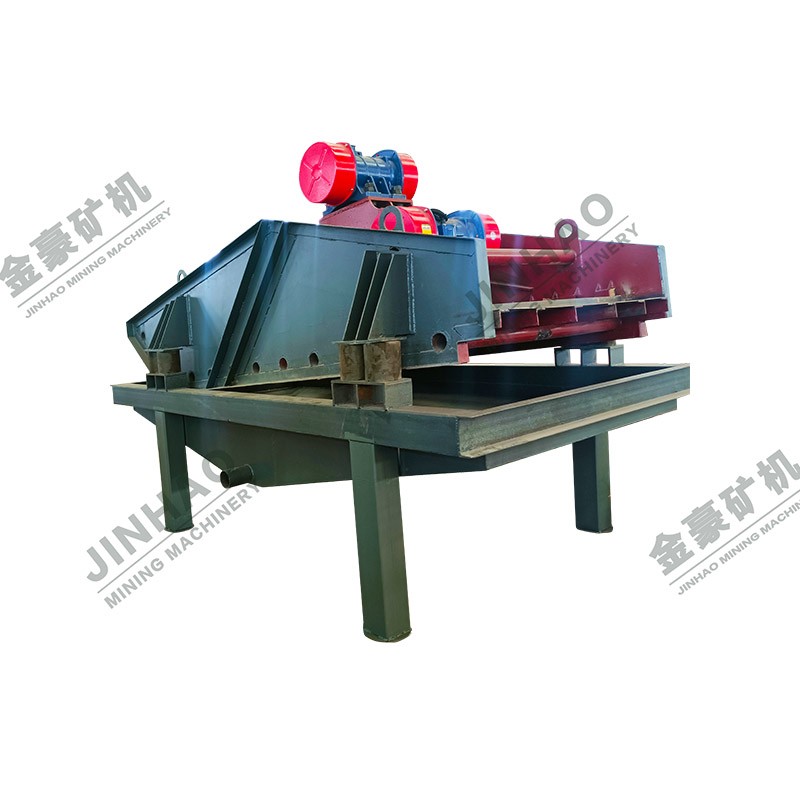
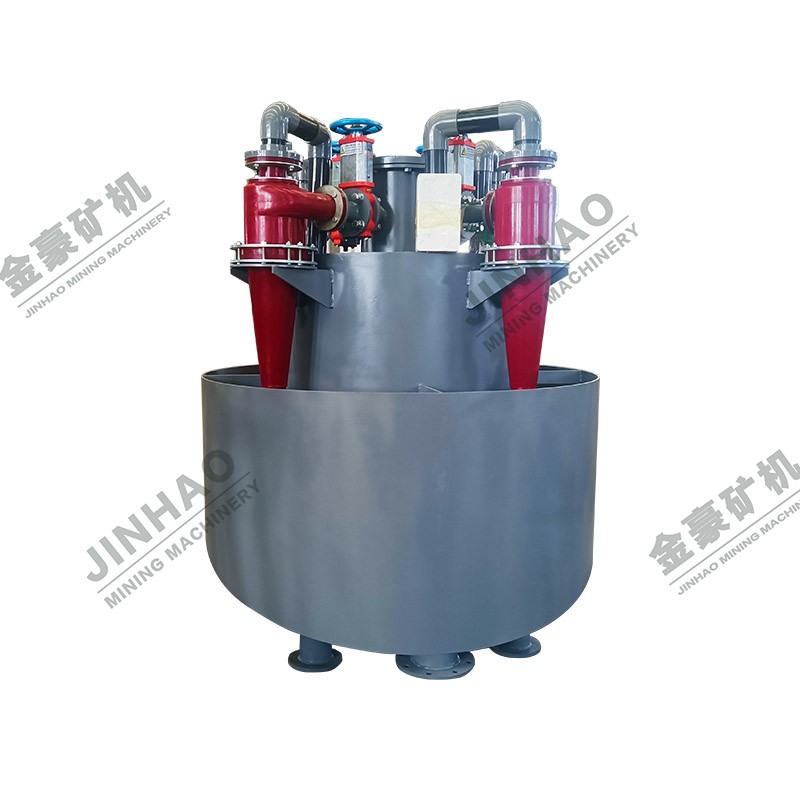
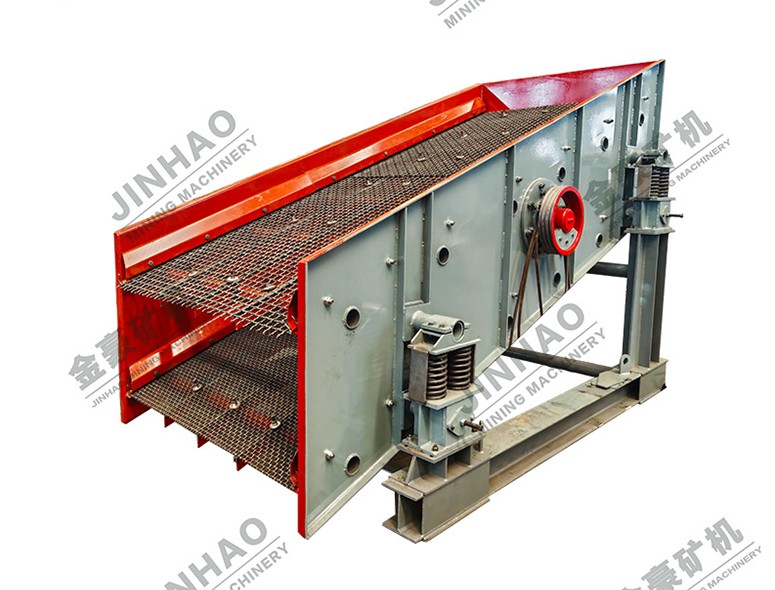
3. 多段分级与脱水: 采用高频筛与水力旋流器组合分级,配合多层脱水筛,产品含水率低,粒度控制精确。
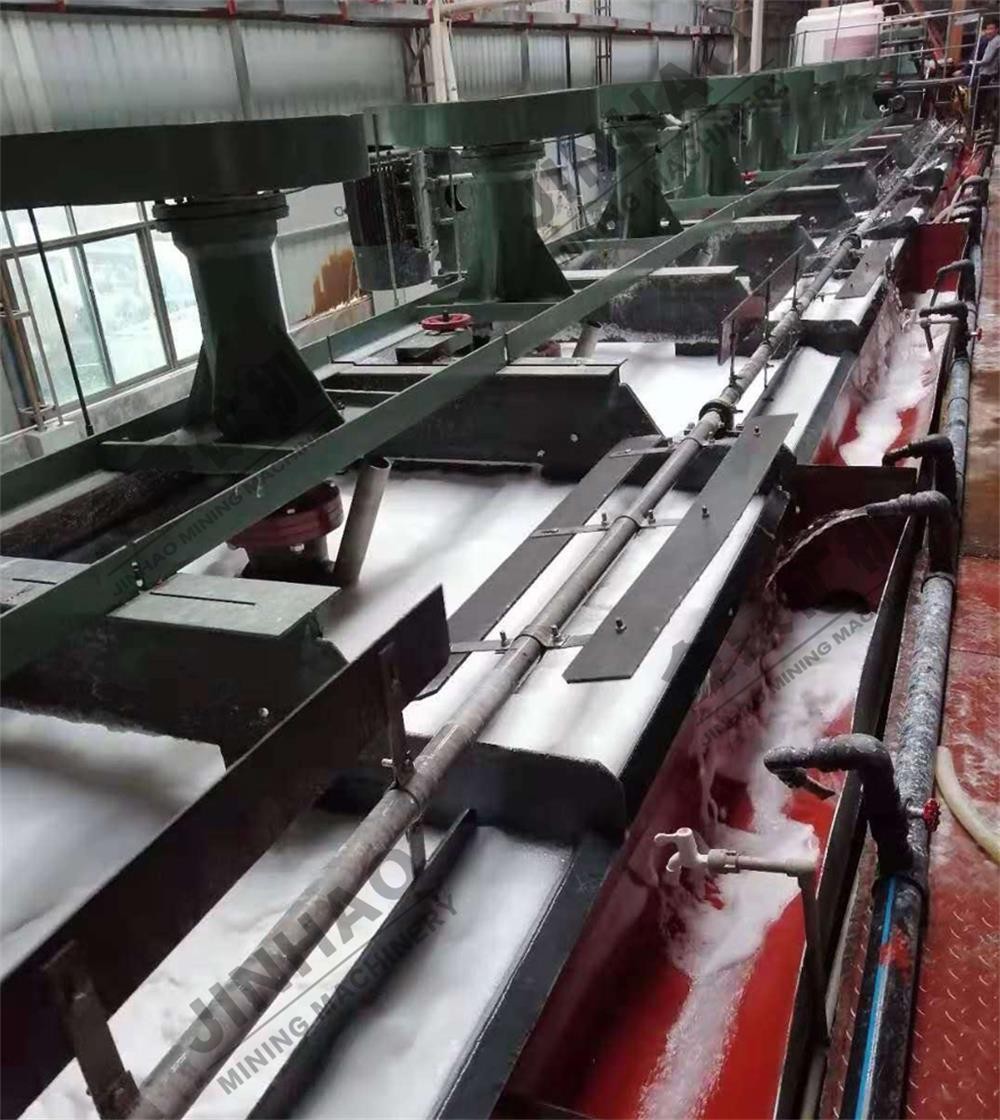
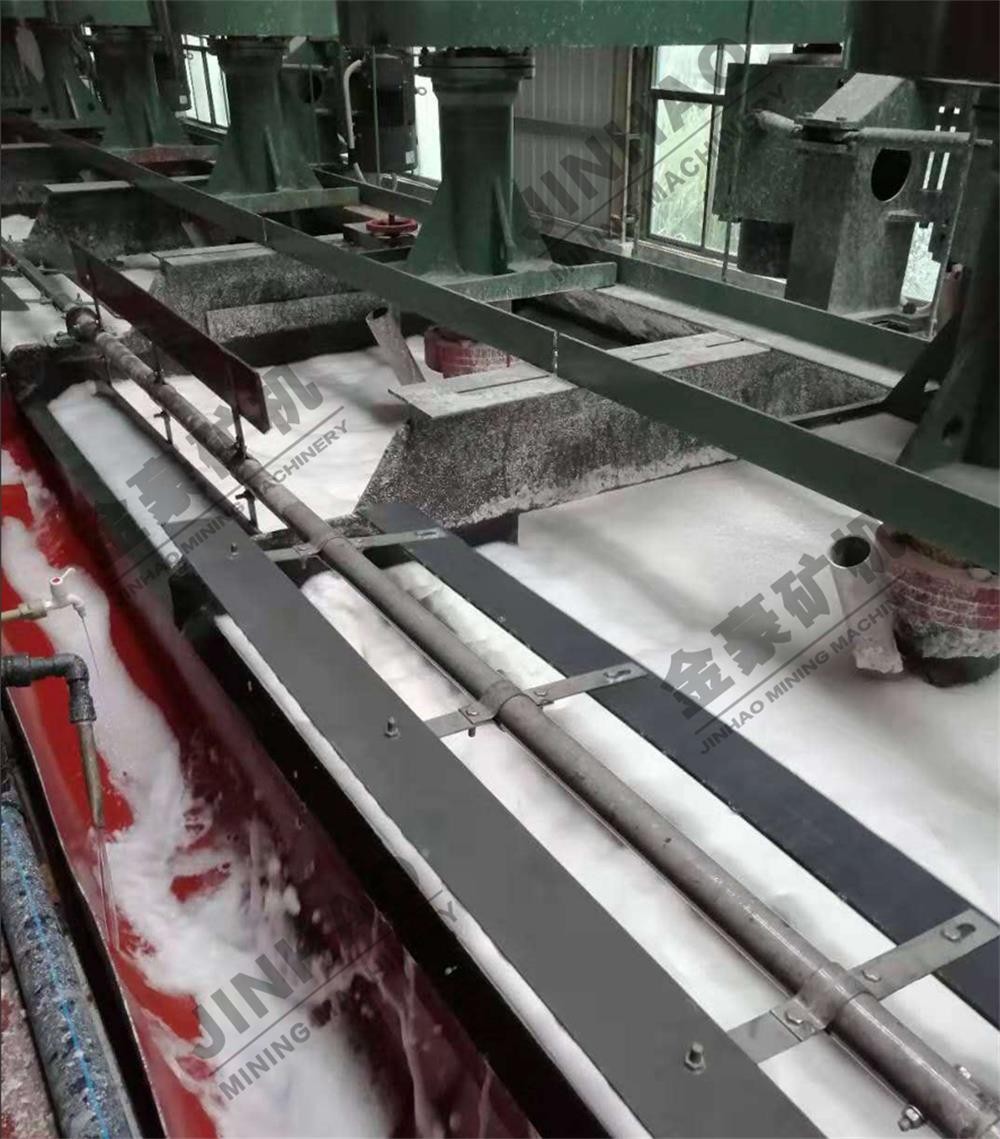
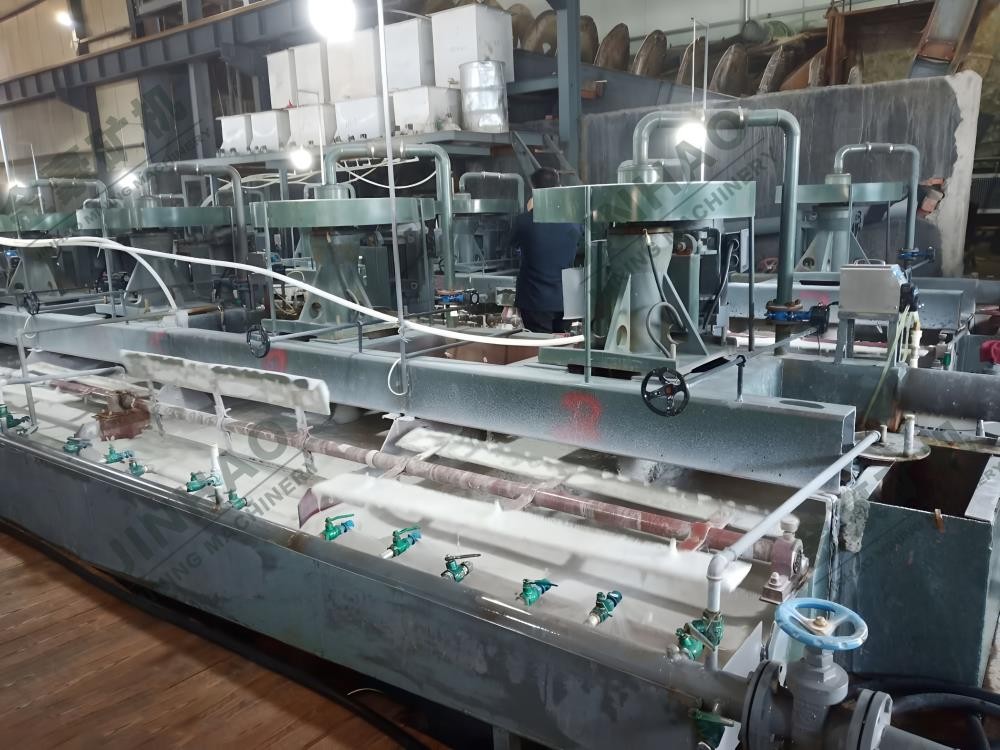
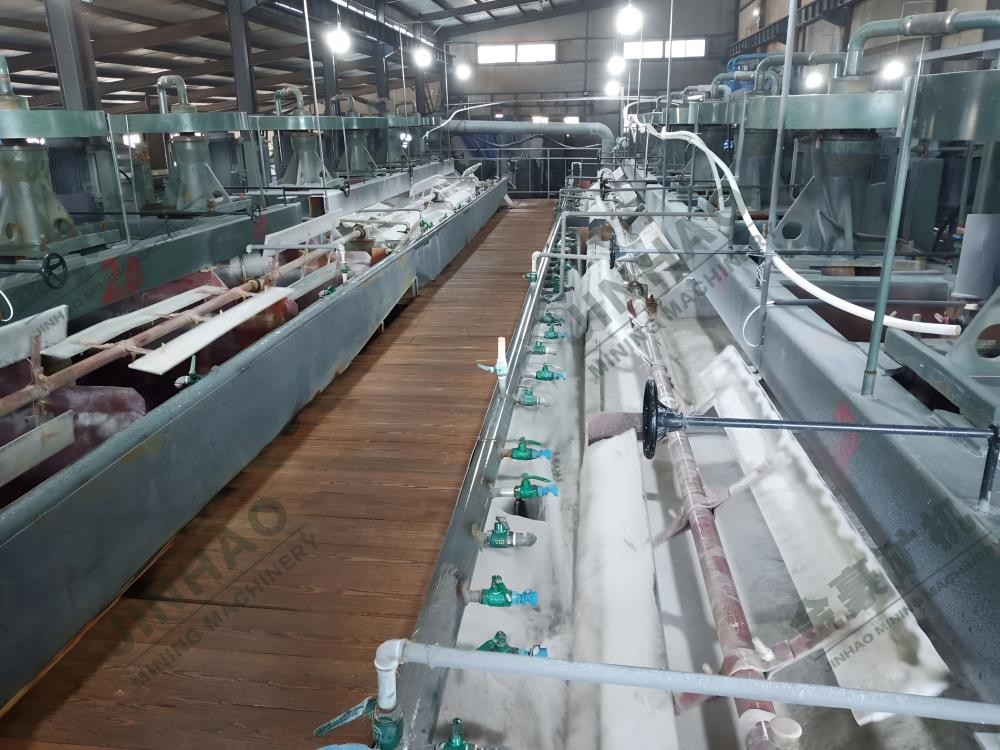
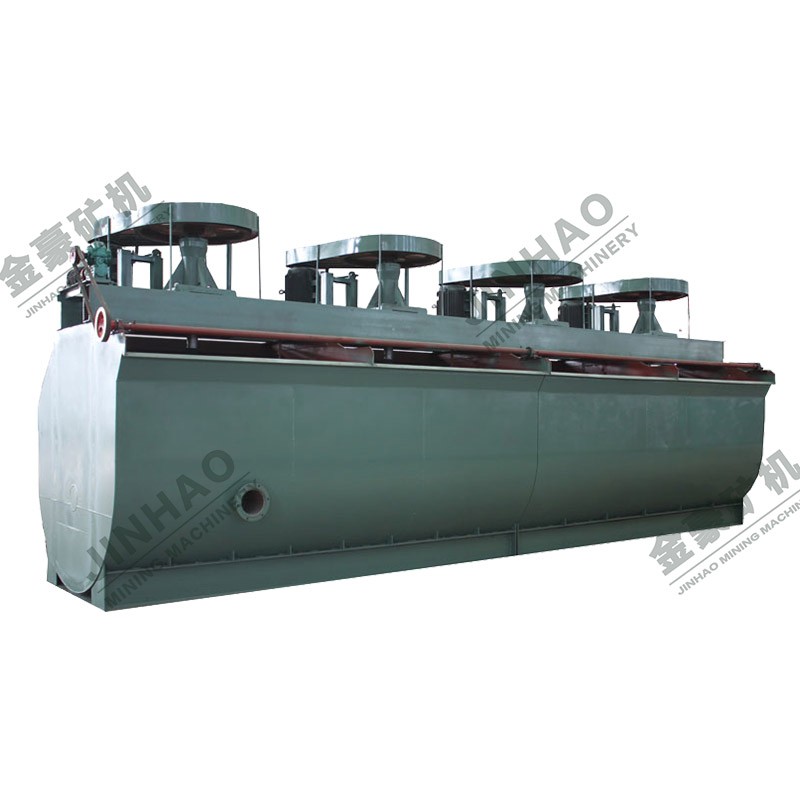
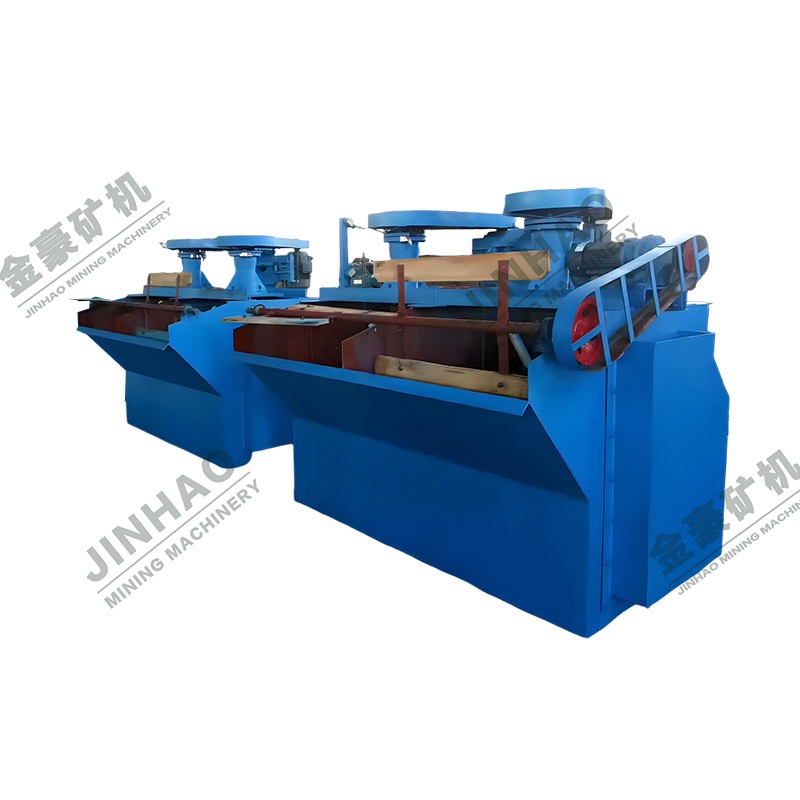
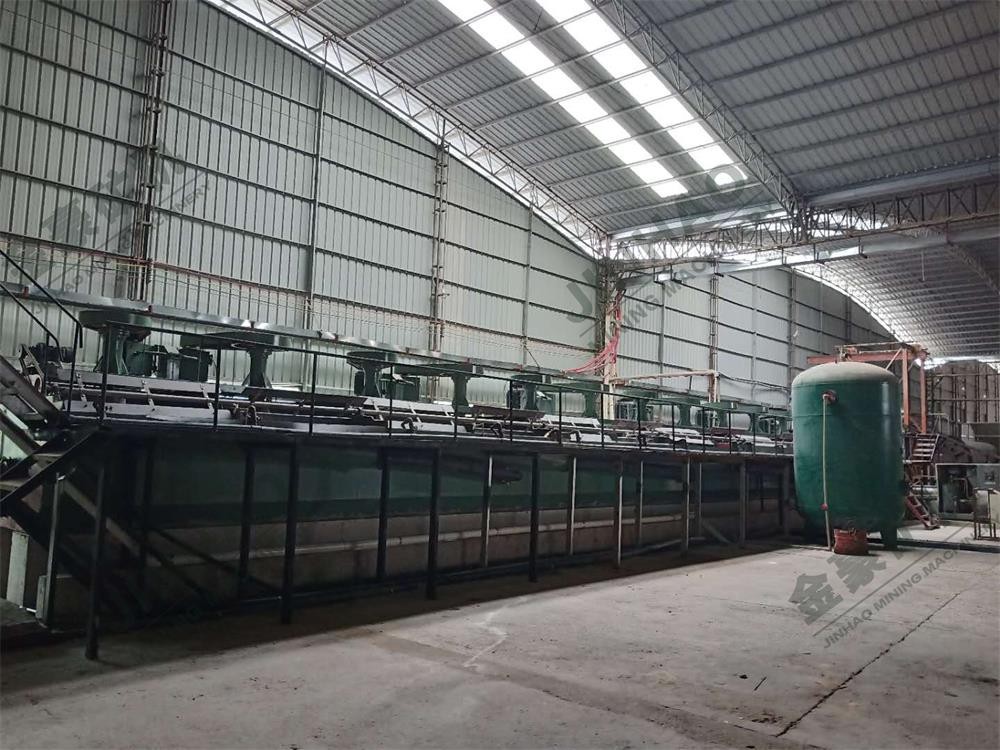
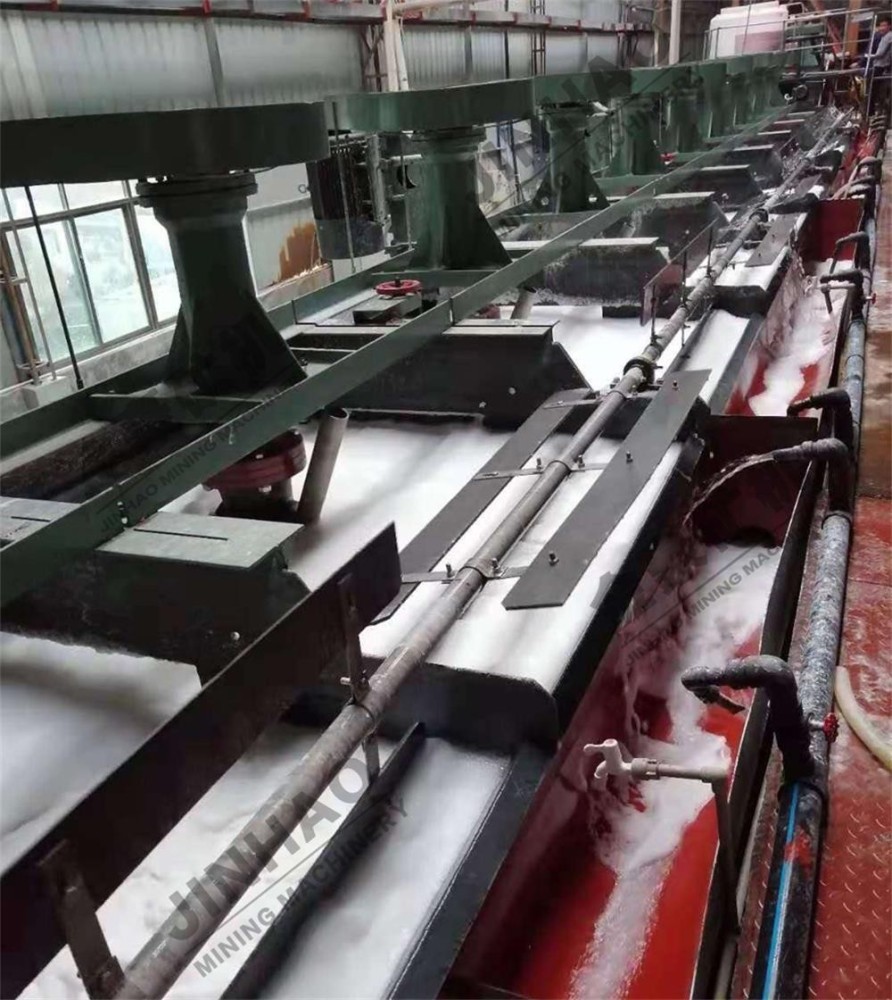
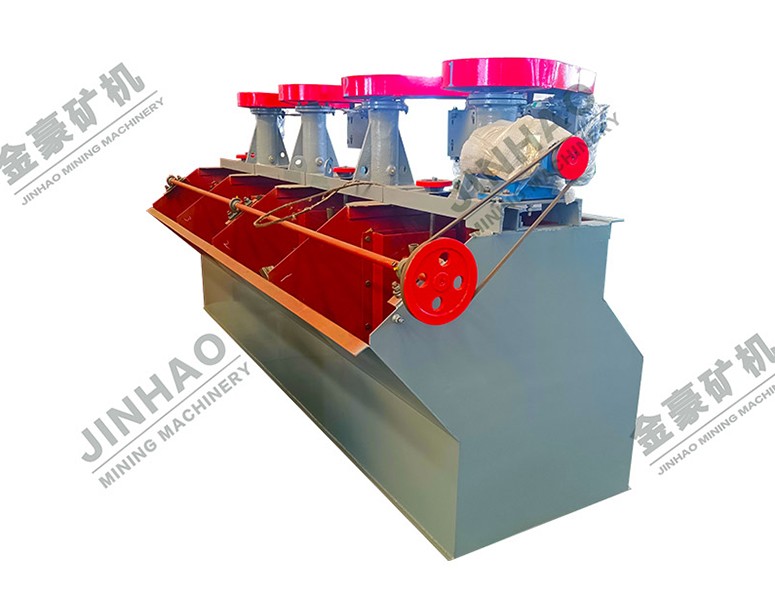
4. 长石副产品高值化利用: 对浮选分离出的长石进行深加工,生产陶瓷级或玻璃级长石粉,变废为宝,提升效益。
5. 粉尘综合治理系统: 在破碎、筛分、转运点全覆盖布袋除尘器,厂区粉尘排放远低于国家标准。
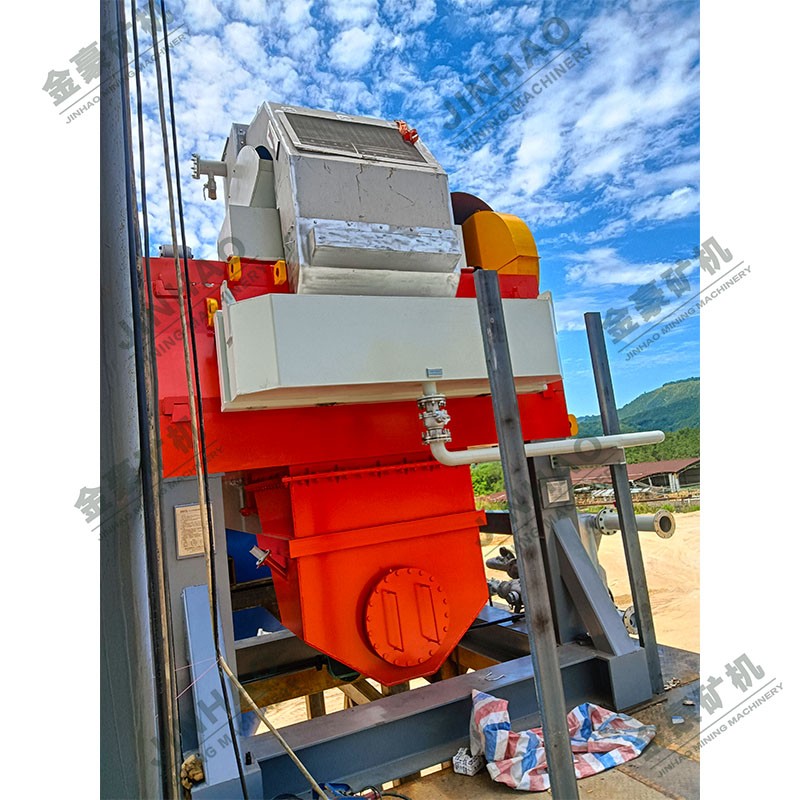
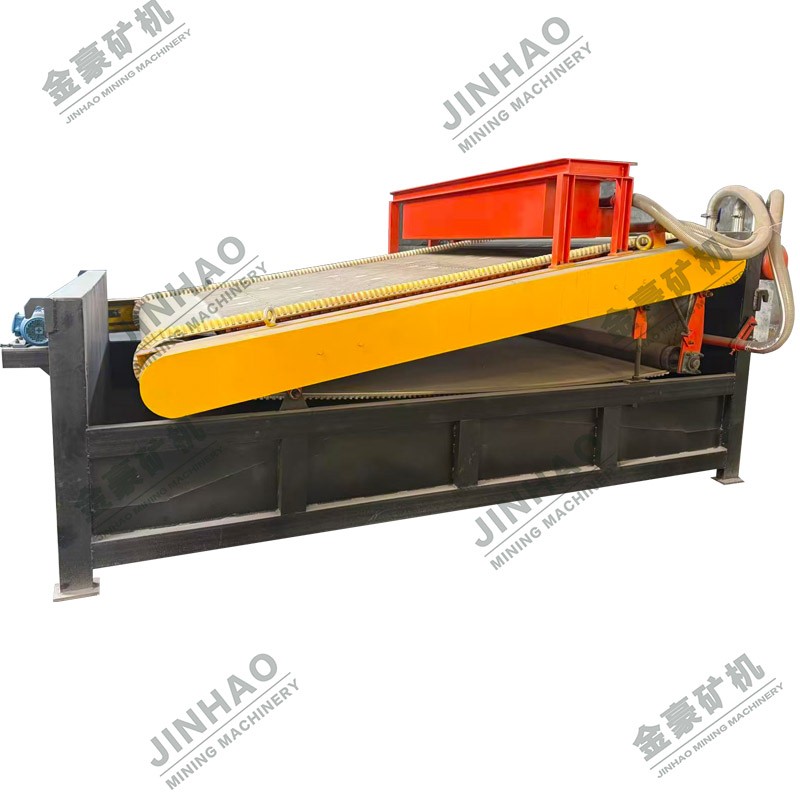
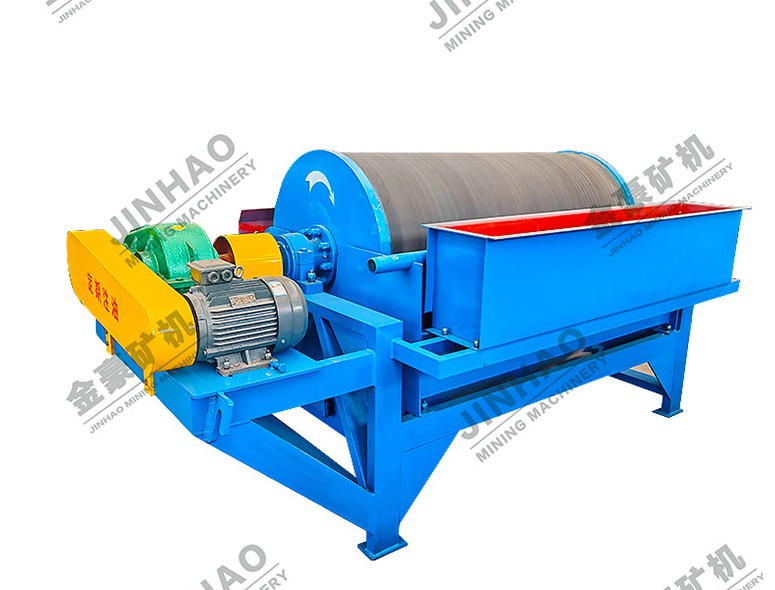
6.高回收率与产品质量稳定 :通过精确控制磁选强度和浮选药剂体系,石英砂回收率达96%以上,最终产品纯度可达99.8%,粒度分布均匀,满足光伏及电子级石英砂要求。
7.凤阳地区石英矿储量丰富,矿石单体解离性好,SiO₂含量高达99%以上,Fe₂O₃、TiO₂等杂质含量低,非常适合高纯石英砂提纯工艺。