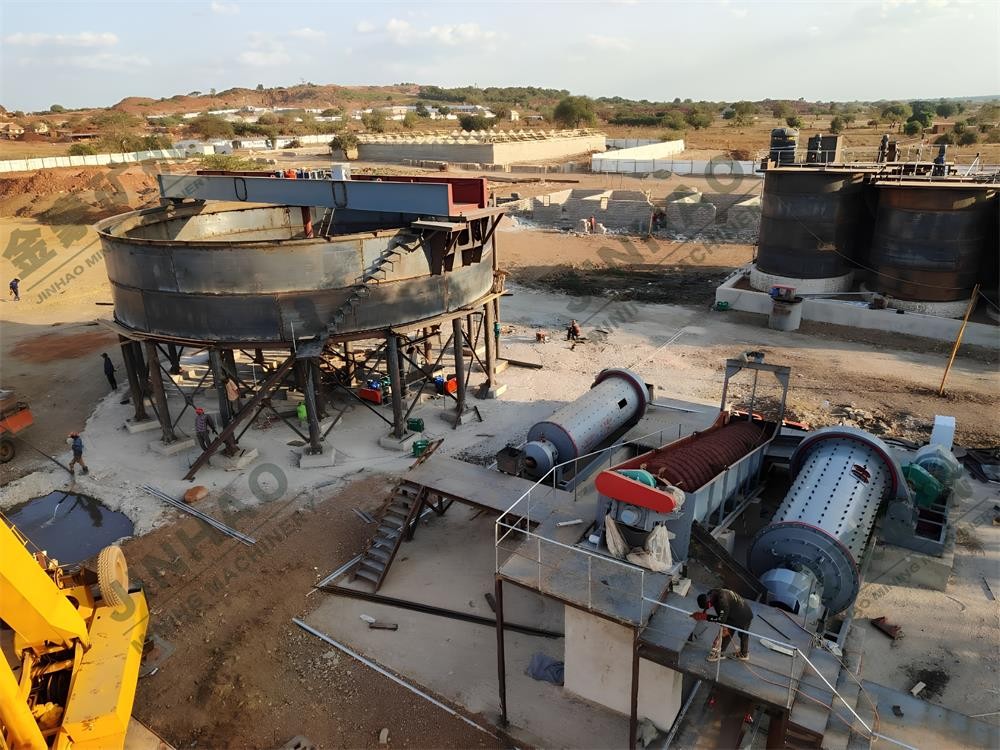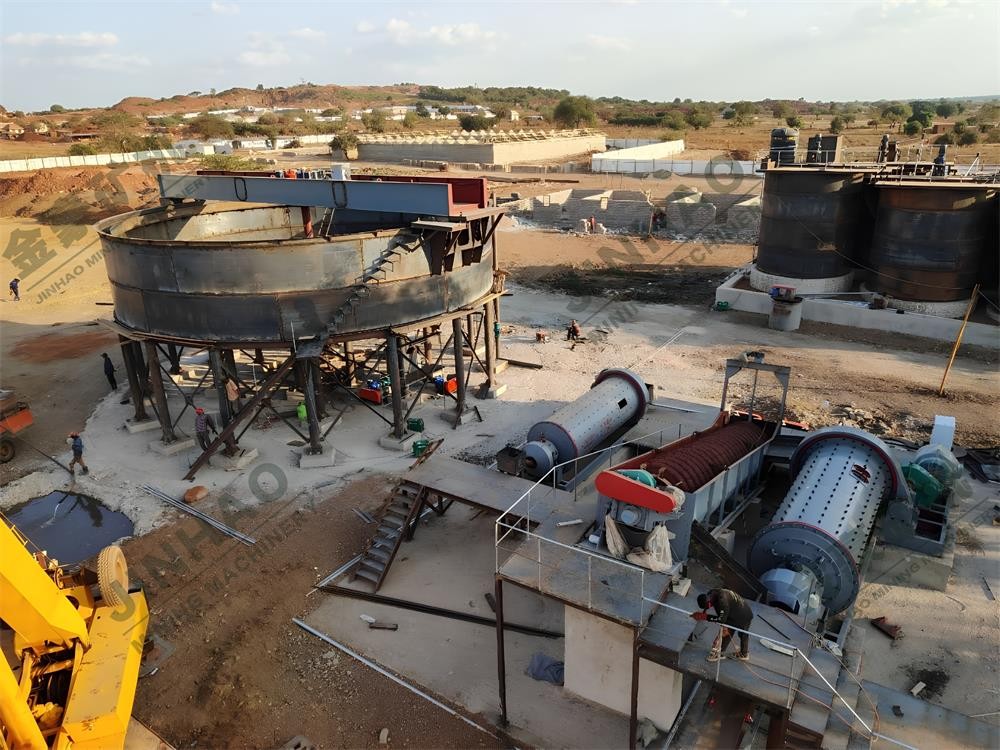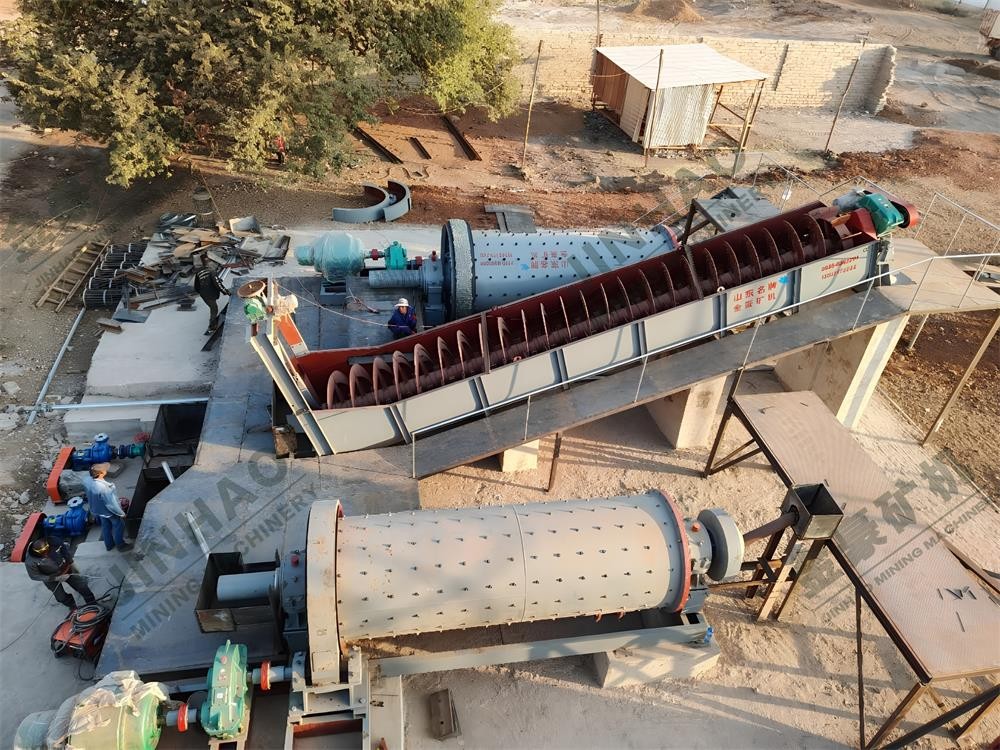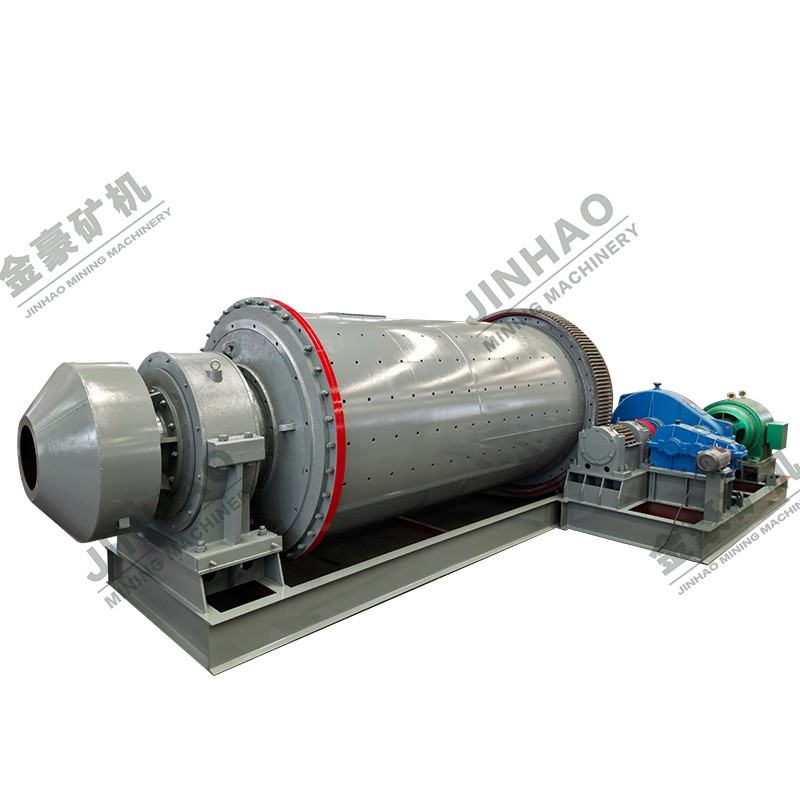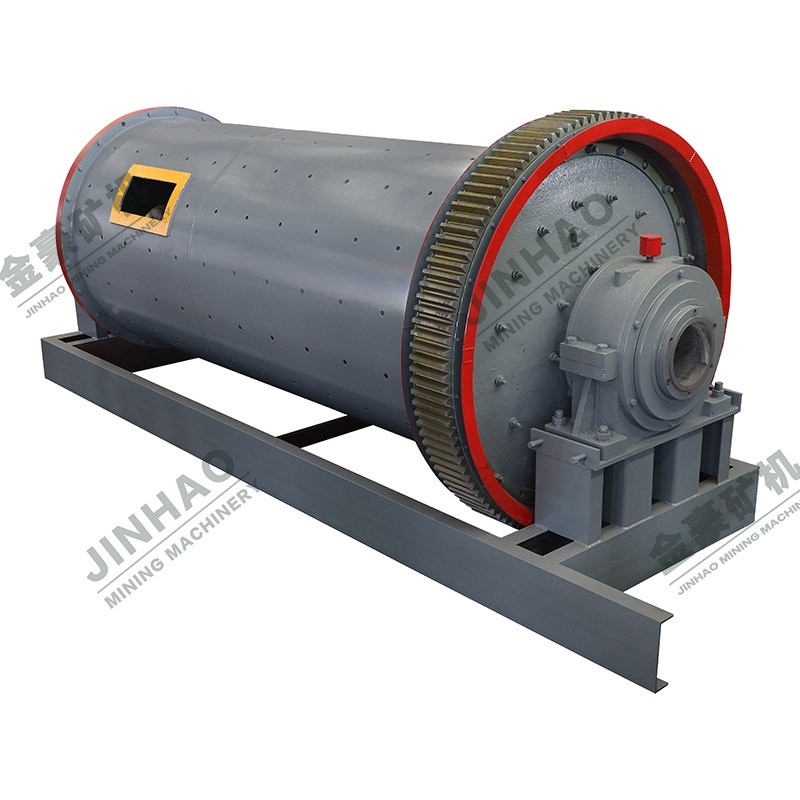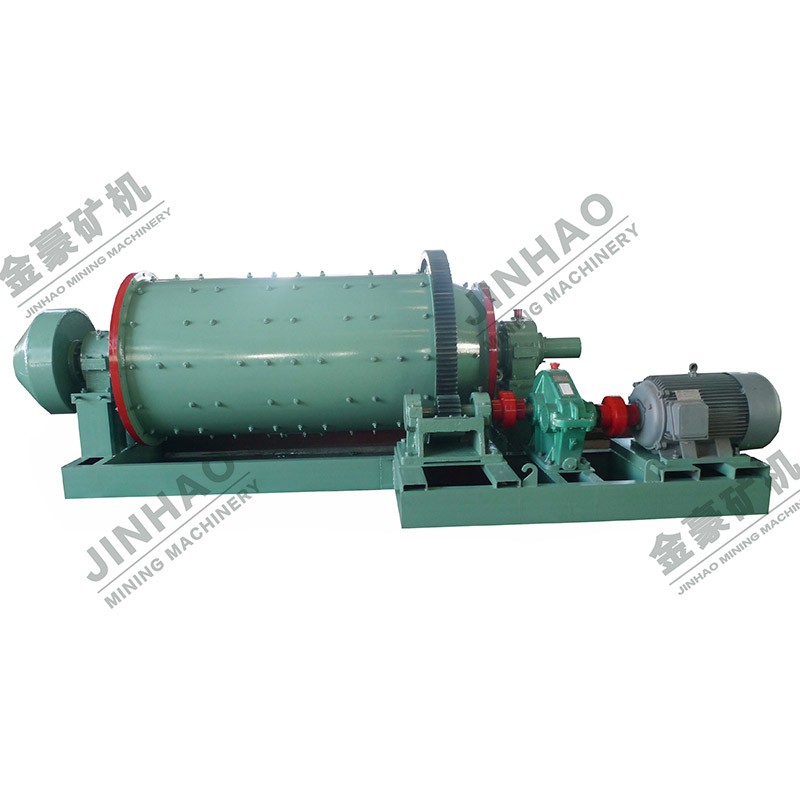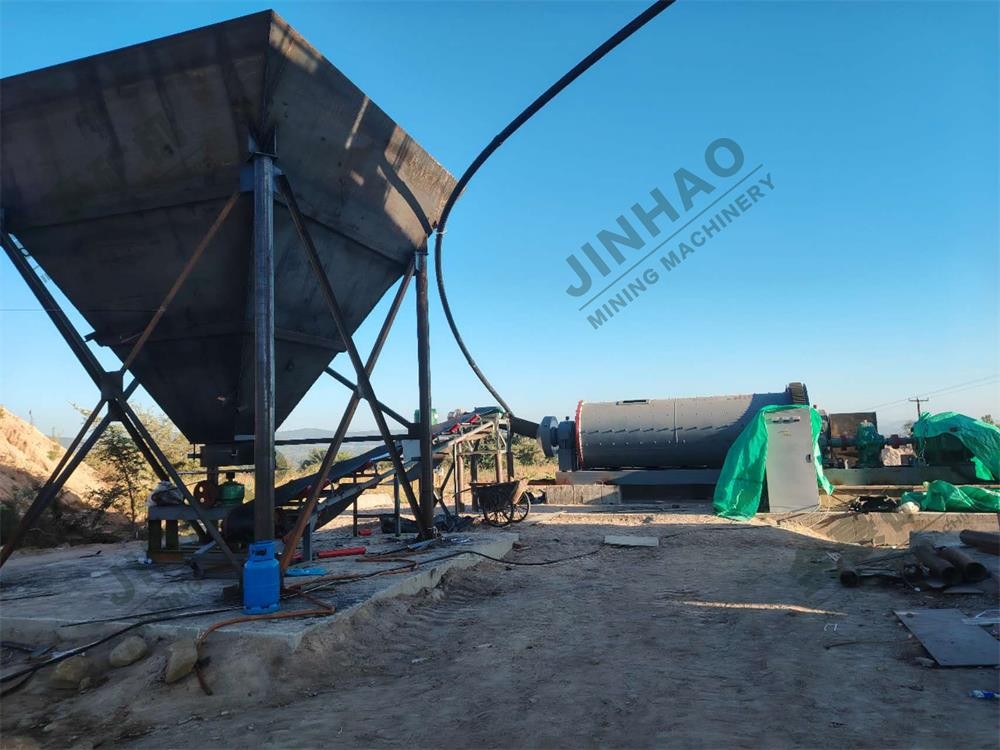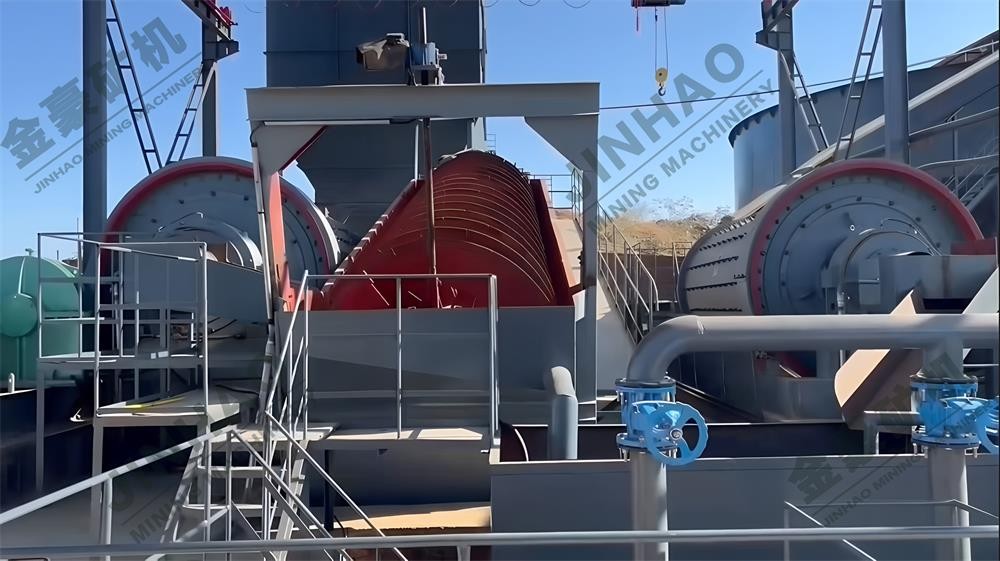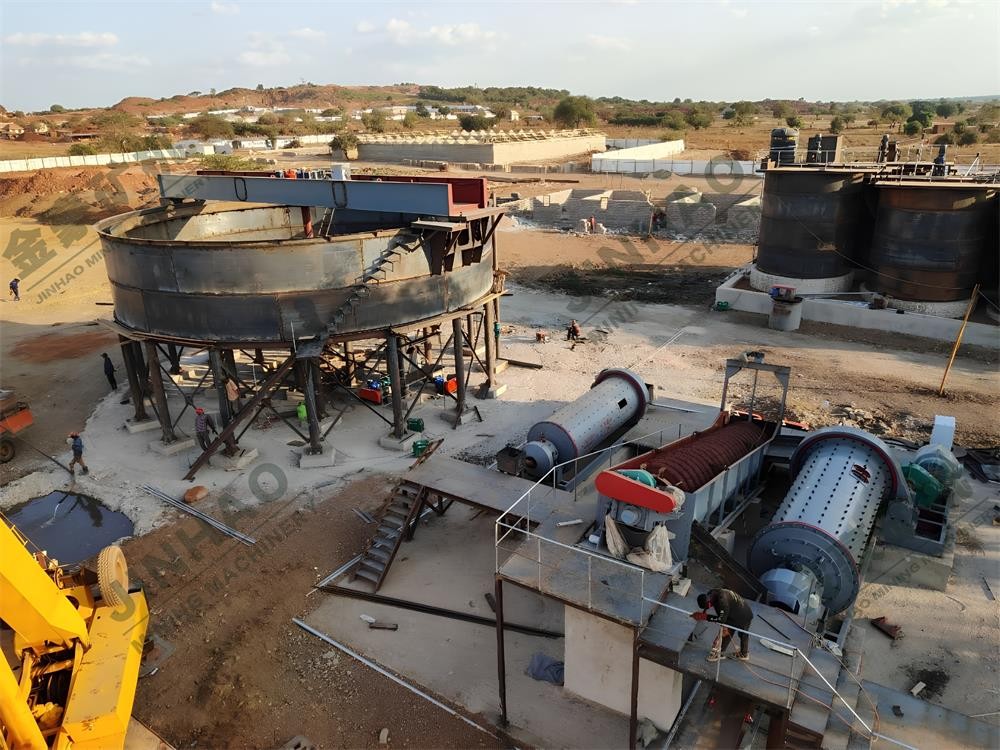
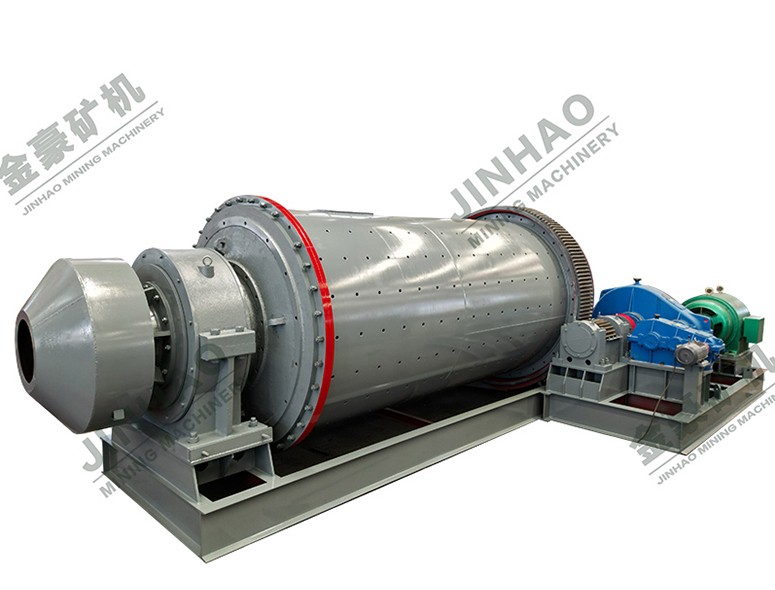
1.高效节能磨矿,奠定高回收率基础:项目采用2台高效节能溢流型球磨机,并配套高效水力旋流器组构成闭路磨矿系统。该系统的核心优势在于能稳定地将原矿磨至-200目占85% 的理想粒度。这一粒度范围完美平衡了金矿物的“充分解离”与“避免过磨”,为后续氰化浸出实现超过93%的回收率奠定了坚实基础,同时单位能耗低于行业标准。
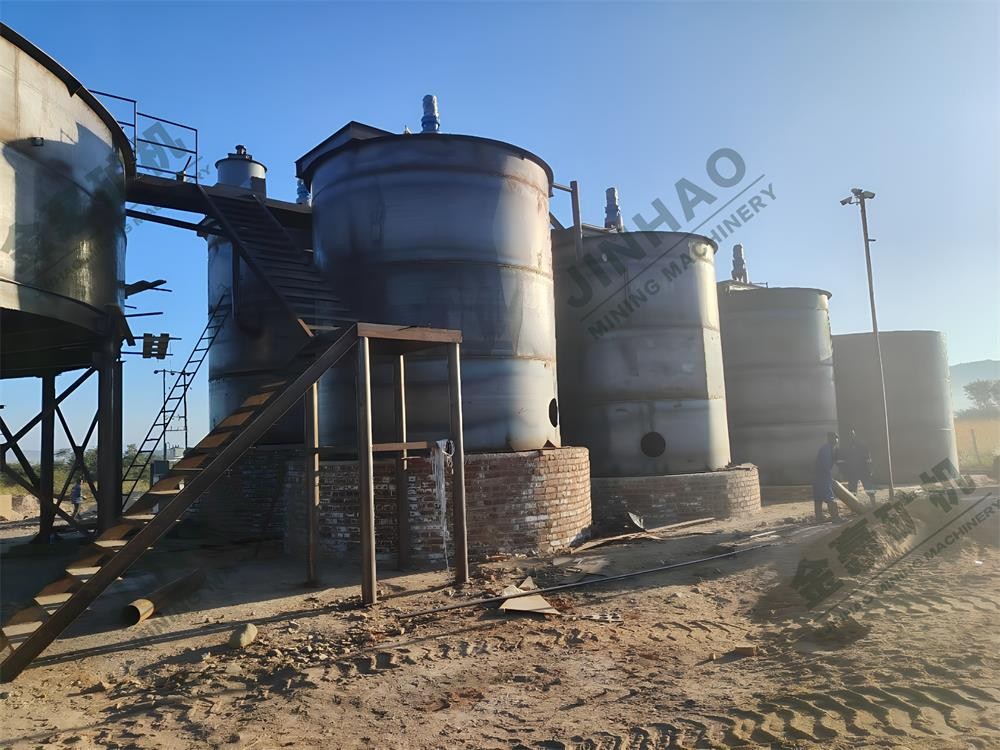
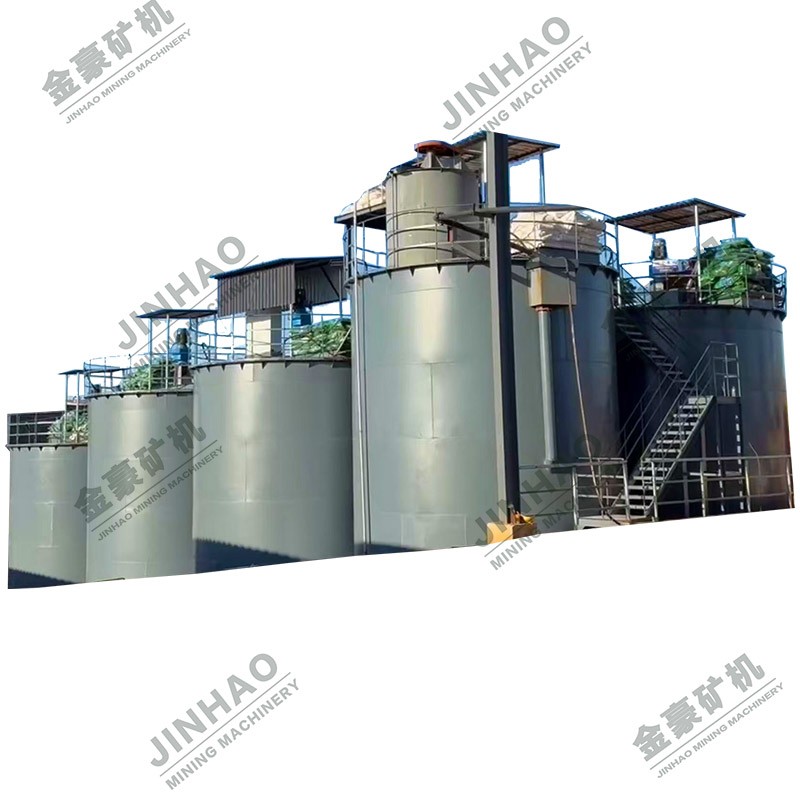
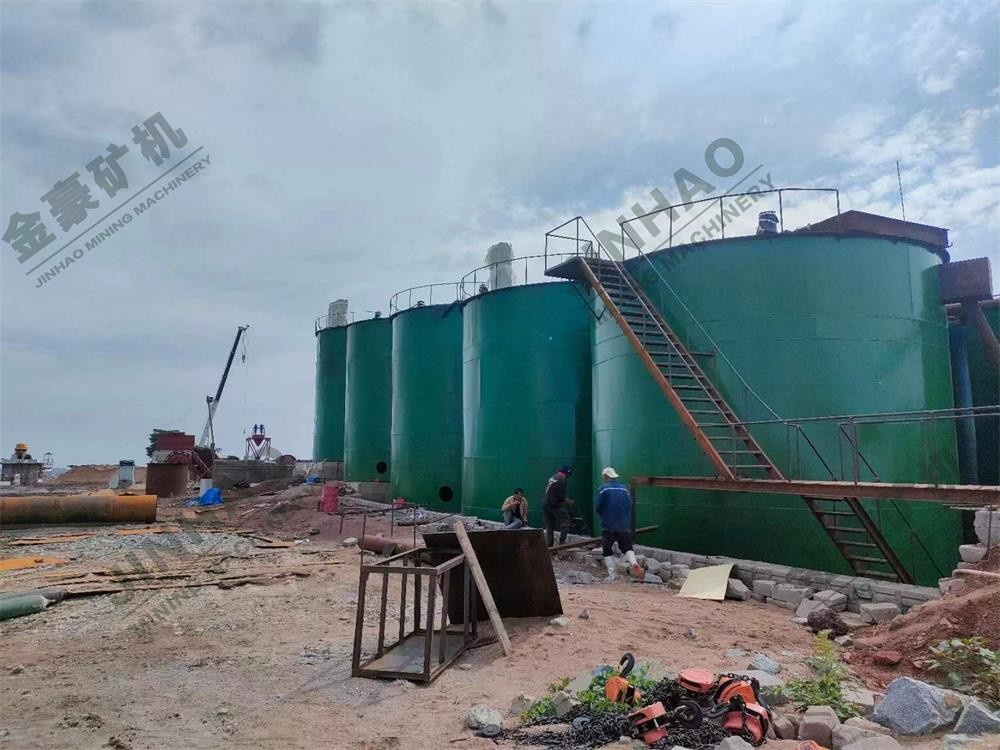
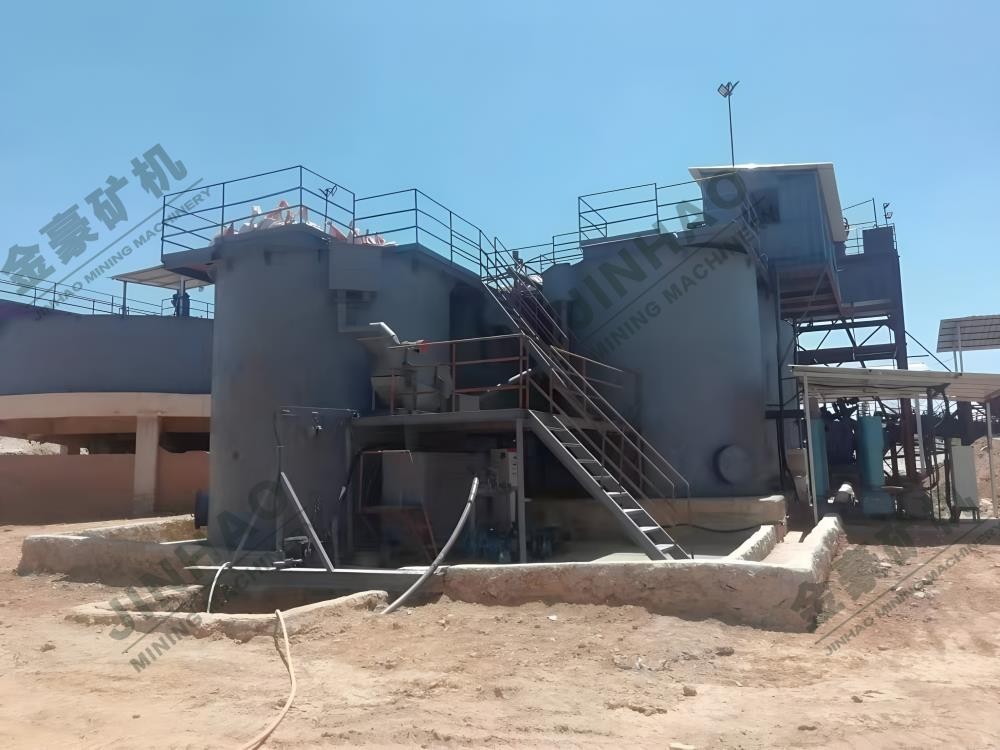
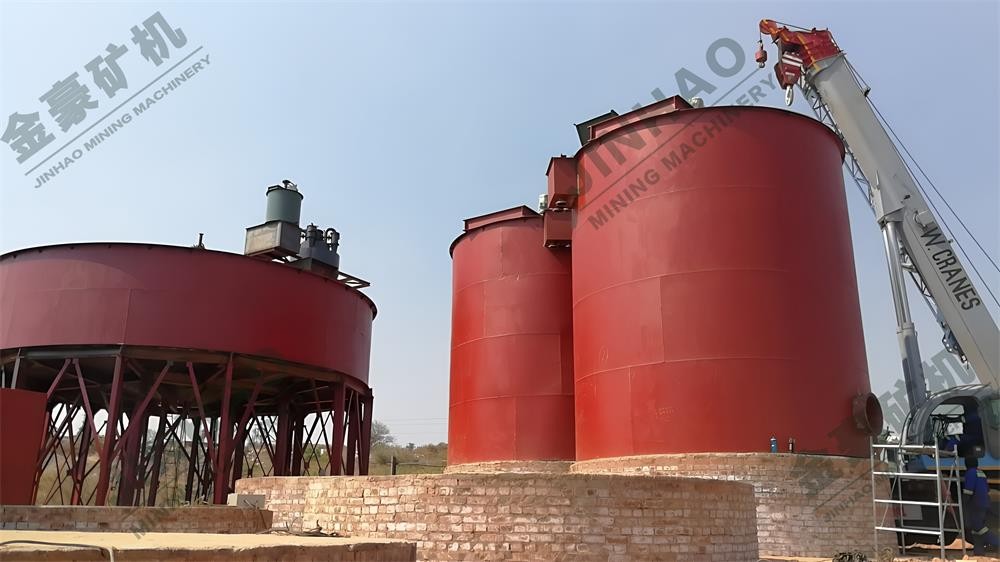
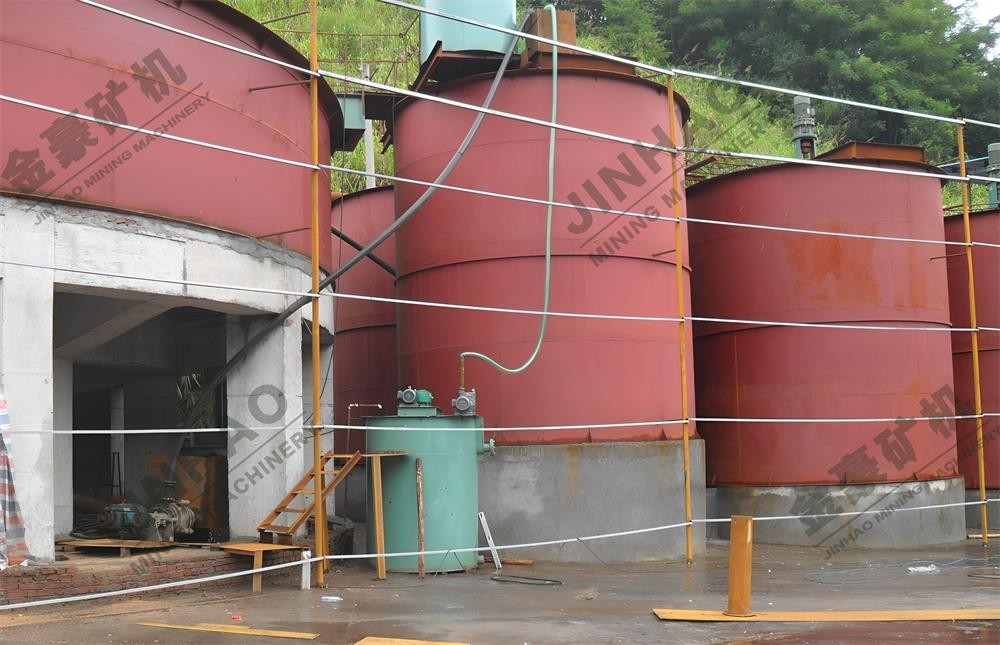
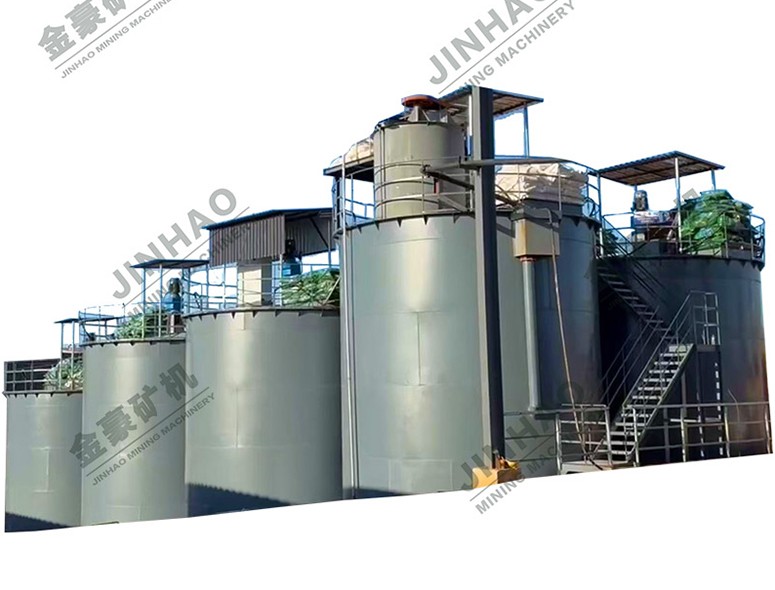
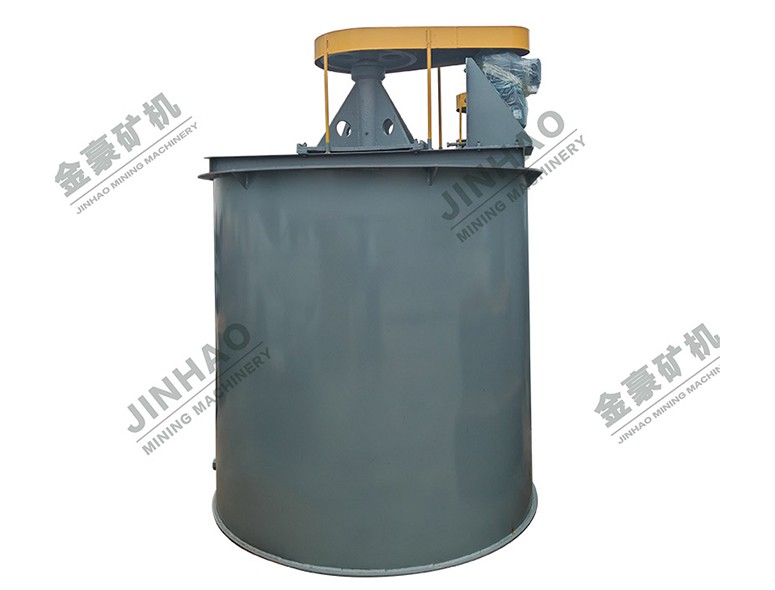
2.合理配置浸出,最大化金浸出效率:浸出环节配置了8台高效双叶轮浸出槽。其双叶轮设计能产生强大的轴向和径向流,确保矿浆、氰化物和空气在槽内实现三维立体式的充分混合与悬浮。这不仅为金的溶解提供了充足的氧气,还保证了所需的化学反应的停留时间,从而显著优化了浸出动力学,最大限度地提高了金的浸出速度与效率。
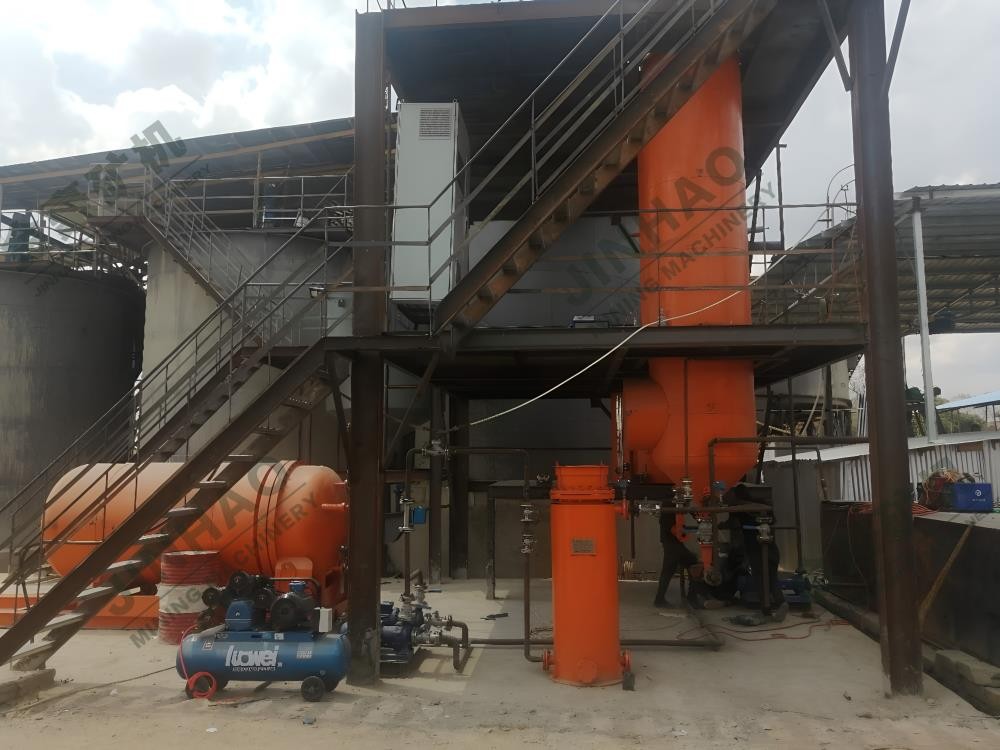
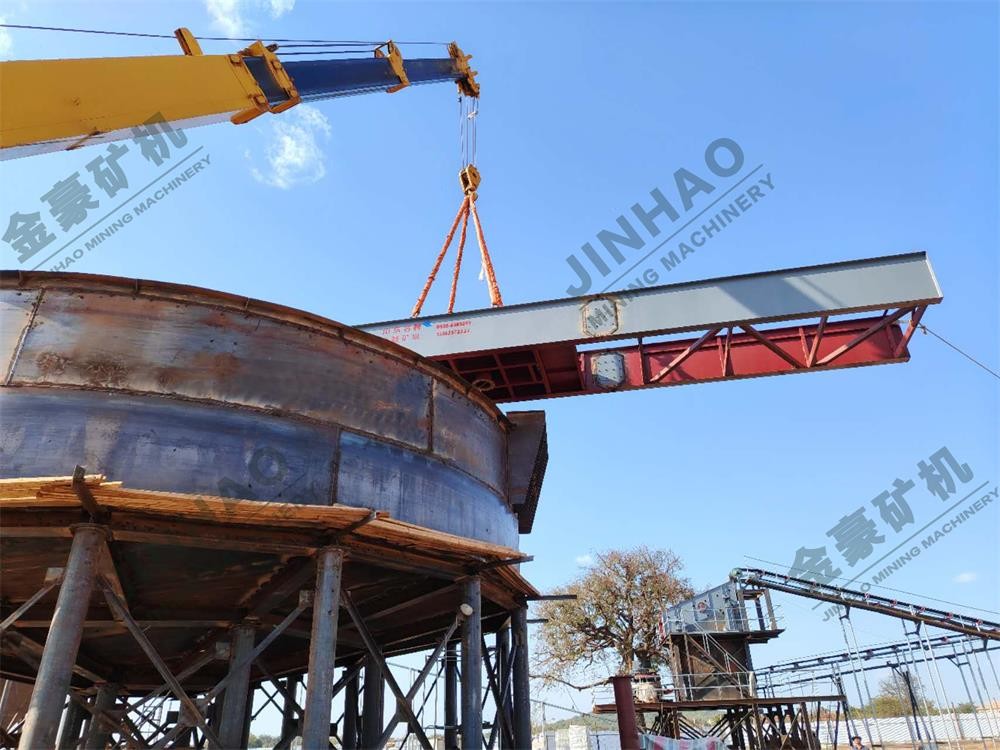
3.全流程协同优化,保障稳定高效运行:从磨矿的粒度控制,到浸出的强力搅拌,整个前端工艺系统为炭浆工艺创造了最佳条件。稳定的细度保障了浸出反应的彻底性,而高效的浸出槽则减少了药剂的无谓消耗。这种协同效应确保了整个100TPD生产线能够持续稳定运行,有效处理当地含硫的绿岩带型金矿,并轻松达成设计产能与回收指标。